Шлифовка рельсов на кривых участках пути: предотвращение бокового износа на криволинейных участках пути.
- доля
- Издатели
- RailwayCare
- Время выпуска
- 2026/9/14
Резюме
Практическое руководство по шлифованию рельсов на кривых: почему боковой износ концентрируется в углу колеи, как работают асимметричные профили, когда следует шлифовать и как проверить результат.
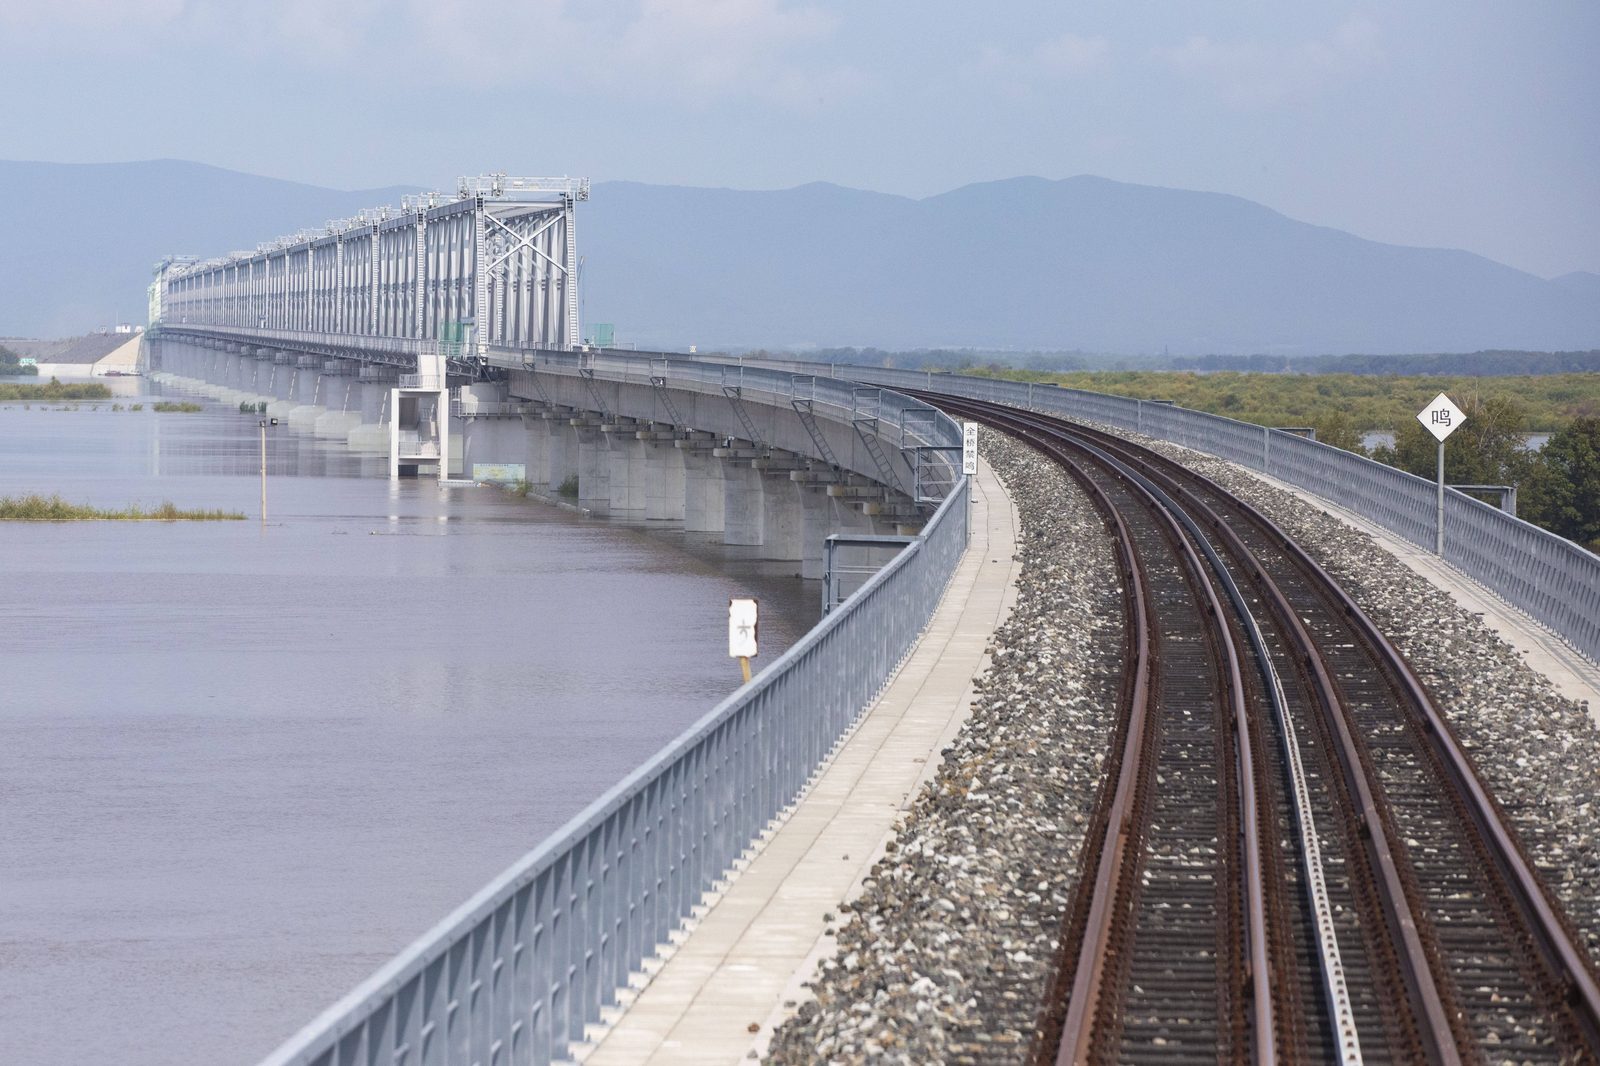
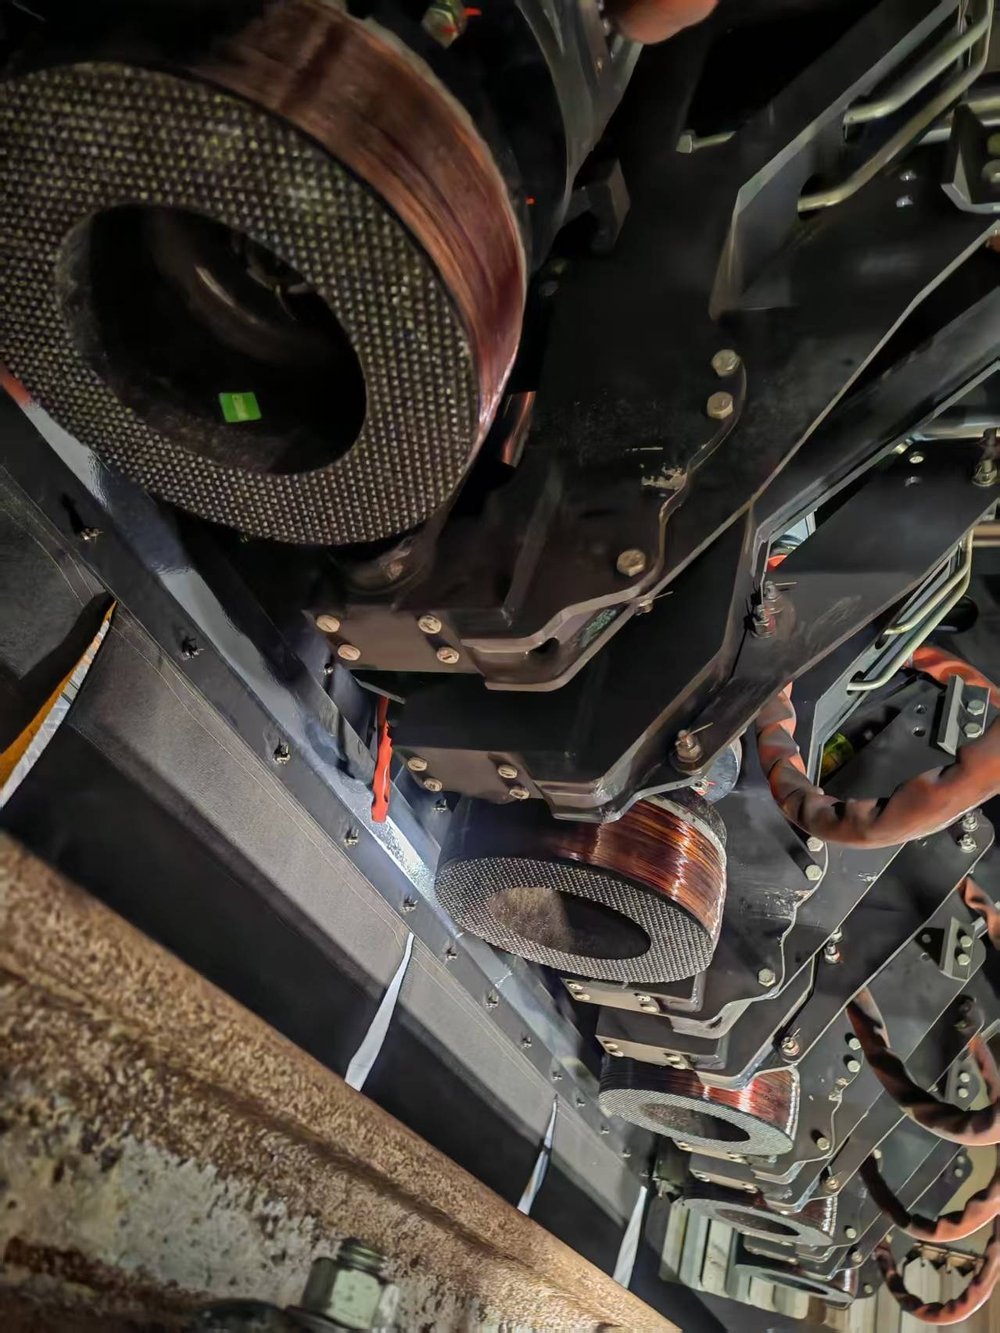
Касательный рельс изнашивается равномерно. Изогнутый рельс – нет. На внешней стороне кривизны каждая ось прижимает фланец колеса к углу колеи, поэтому металл исчезает с одной узкой полосы головки, в то время как остальная часть профиля практически не затрагивается. Именно поэтому кривую нельзя шлифовать за один проход, как прямую линию, и поэтому шлифовка рельсов на кривых – это отдельная дисциплина: для каждого рельса требуется свой целевой профиль, разная глубина удаления металла, разная методика контроля. В этом руководстве изложены изменения, происходящие на кривой, две доступные стратегии шлифовки, целевые показатели и пределы, определяющие допустимый объем работы, способы выбора интервалов и расходных материалов, а также способы подтверждения результата измеренными данными. В основе руководства лежат результаты наших полевых исследований на кривых для большегрузных автомобилей, высокоскоростных поездов и метрополитена, а также опубликованные исследования колесных рельсов. Физический принцип прост: чем меньше радиус, тем больше боковая сила, которую фланец колеса оказывает на высокий рельс, и тем сильнее точка контакта смещается от верхней части головки к углу колеи. В углу колеи геометрия контакта становится двухточечной, увеличивается проскальзывание, и одновременно происходит потеря материала из-за износа и усталости от качения. Из этого вытекают три последствия, и все три имеют значение для программы шлифовки: Ценность правильного подхода измерима. Чжай Ванмин и его коллеги из Юго-Западного университета Цзяотун разработали асимметричные профили шлифовки для 600 м Кривая радиуса на линии тяжелых грузов Шуохуан и опубликованные полевые измерения в Динамика автомобильных систем (2014): после шлифовки до заданных профилей износ рельсов на тестовой кривой был уменьшен на 30-40 процентовАналогичные работы выполнены Ши Чжиюном и др. (ICRT 2017/2018Метод был расширен до радиусов 400 м, 500 м, 600 м, 800 м и 1500 м, и наибольший прирост эффективности был достигнут на наименьших радиусах. Коридор Шуохуан нам хорошо знаком — именно там наша собственная программа проверки большегрузных автомобилей достигла 172,8 км. Есть два способа выполнить закрученный удар, и выбор неправильного способа приводит к потере владения мячом. Симметричное измельчение Используется один целевой профиль для обоих рельсов. Подходит для прямых участков пути и плавных кривых, где условия контакта двух рельсов схожи. Прост в выборе и проверке. Асимметричное измельчение Устанавливает разные целевые профили для верхнего и нижнего рельсов. Логика такова: Главная ошибка при асимметричной шлифовке заключается в чрезмерном шлифовании верхнего рельса. Если внешний угол колеи шлифуется слишком сильно, радиус качения внешнего колеса уменьшается, самонаведение ослабевает, угол атаки увеличивается, а боковая сила возрастает, что приводит к... более Боковой износ, а не уменьшение. В опубликованных работах по оптимизации профиля это четко указано: целевой профиль должен быть получен на основе измеренного характера износа и контакта колеса с рельсом, а не на основе фиксированного угла. Наши собственные полевые наблюдения показывают, насколько неровными могут быть две стороны одного рельса. На кривой R=800 м на линии Иян шесть проходов шлифовки удалили максимум... 0,3 мм от внешней поверхности высокоскоростной железной дороги и 1,8 мм от внутренней поверхности — В шесть раз больше металла на одной стороне той же головки. Один симметричный профиль мишени не может это отразить. Качество шлифовки криволинейных участков оценивается по профилю, поверхности и зоне контакта, а не по внешнему виду рельса. Основные критерии приемки, по которым мы работаем: Индекс качества шлифовки (GQI) является наиболее полезным из этих показателей, поскольку он преобразует соответствие профиля в одно число, которое руководитель участка может принять или отклонить. Он делит головку рельса на четыре зоны и оценивает, насколько точно профиль грунта соответствует проектному профилю. На кривой зоны не одинаково важны: зона угла колеи на высоком рельсе отвечает за боковой износ, в то время как верхняя центральная зона контролирует качество хода. Износ боковой поверхности следует измерять, а не оценивать. Если вы решаете, шлифовать или обновлять кривую, решение основывается на измеренном износе боковой поверхности по сравнению с пределом, установленным оператором, плюс остаточная напорность — см. наше руководство по Измерение износа рельсов и решение о шлифовке или замене.. Две программы, один бюджет: Вас ограничивает не машина, а то, чем вы владеете. В течение двух часов ночью на линии Хэнлю (Наньнинское бюро, 2022) ГМК-96Х железнодорожная станция 18,72 перевал-км с нашими колесами в эксплуатации. Планирование кривых движения осуществляется в километрах проходов в час работы, а не в километрах пути, и решение о интервале становится арифметической задачей: количество металла, удаляемого за цикл ÷ количество удаляемого за проход = количество проходов за цикл, а количество проходов × километры проходов в час = часы работы. Эффективность удаления металла за один цикл работ невелика и зависит от зоны очистки. В нашем эксперименте с Loram DM01 (Цзянмэнь, апрель-июнь 2026 г.), измеренная с помощью профильного измерителя на протяжении всего цикла работ, эффективность удаления металла составила... 0,142-0,241 мм во внутренней зоне рельса, 0,165-0,326 мм во внешней зоне рельса и 0,193-0,222 мм в верхней части рельса.Это правильный порядок величин для профилактического цикла, и он объясняет, почему для устранения глубоких дефектов необходима программа коррекции, а не более длительный профилактический этап. Поскольку ресурс расходных материалов выражается в километрах пробега на миллиметр износа колеса, выбор интервала замены и выбор колеса — это одно и то же решение. На железнодорожных путях для тяжелых грузов мы провели измерения. 5,7 км/мм (Иян, 145 миль на галлон со средним расходом топлива 25,45 мм) и 4,98 км/мм (Шуохуан, 172,8 км перевала, средний расход топлива 34,67 мм.Колесо, которое служит вдвое дольше, меняет то, сколько вещей на самом деле стоит год работы на шлифовальном станке — см. Стоимость шлифовки рельсов за километр. Машина диктует параметры колеса, а кривая диктует параметры машины. На ровной дороге 96-точильный поезд может наклонить достаточное количество камней, чтобы достичь угла колеи; на стрелке или очень крутом повороте геометрия ограничивает угол атаки, и работу выполняет меньшая по размеру специализированная машина. На поворотах две характеристики колеса имеют большее значение, чем где бы то ни было еще: Абразивная прочность. Кривые концентрируют нагрузку и тепло в узкой полосе. Зерно, которое затупляется и покрывается глазурью под такой нагрузкой, перестает резать и начинает тереться, именно так образуются синие полосы. В рамках программы испытаний проекта «Шэньхуа» были измерены прочность на сжатие и степень шлифовки для трех типов зерен: Вот почему циркониево-глиноземный шлифовальный круг с зернистостью 16, на смоляном связующем и обернутый стекловолокном, является стандартным вариантом для шлифовки поездов, и почему круг на мягком связующем из каталога общего назначения быстро выходит из строя, когда парк начинает шлифовать закаленные рельсы на кривых малого радиуса. Наше сравнение Отечественные и импортные шлифовальные круги для рельсов по пяти показателям производительности Рассматривает те же вопросы с точки зрения закупок. Достигать и формировать. Диаметр, толщина и диаметр отверстия шлифовального круга должны соответствовать геометрии шпинделя и головки станка — круг серии 350 мм нельзя использовать вместо круга формата 260×90, какими бы качественными ни были его абразивные свойства. глобальный справочник производителей рельсошлифовальных машин В списке указаны форматы, используемые каждым флотом, и причины их использования. Колесо проектируется с учетом конструкции машины, а не только рельса. Стоит прочитать это перед тем, как задавать параметры программы расчета кривой. Программа шлифовки криволинейных поверхностей без предварительных и последующих измерений является субъективным мнением. Рекомендуемый нами минимальный набор данных: Наши собственные данные, измеренные следующим образом: в ходе испытаний Loram DM01 в Цзянмэне шероховатость по всем направляющим составила... 1,05–9,0 мкм, большинство показаний 2–4 мкм, синих полос нет.В ходе приемочных испытаний на кривых малого радиуса в метро Чэнду были проверены камни Молатона размером M20×2,5. 90/100 В соответствии со стандартом TB 10413-2018, восстановленные головки прошли проверку как на шероховатость, так и на светопропускание. Образцы колес также прошли испытания на безопасность при вращении. 6354 об/мин без разрушения - актуально на кривых, где нагрузка на углы проезжей части максимальна. Закономерность очевидна: на поворотах и при перевозках тяжелых грузов, где колесу приходится работать на пределе возможностей в узком диапазоне, именно ресурс расходных материалов отличает два предложения, которые на бумаге выглядят одинаково. Рельсошильные круги Молатона производятся компанией RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) с производительностью 500 000 кругов в год, в форматах, используемых всеми основными семействами шлифовальных машин для поездов и стрелочных шлифовальных машин — см. каталог выше. Для более подробного ознакомления с аспектами проблемы, связанными с шлифованием, ознакомьтесь с нашими руководствами по... ршлифовка профиля велов, шлифовка головки рельса, удаление гофрирования, шлифовка поворотных стрел и первопричины износа боковых поверхностей рельсов покрыть смежную работу. Асимметричная шлифовка устанавливает различный целевой профиль для каждого рельса на кривой: верхний рельс шлифуется в основном в углу колеи, чтобы уменьшить боковой износ и сместить пятно контакта обратно к рабочей поверхности, в то время как нижний рельс шлифуется в верхней части рельса, чтобы сохранить разницу радиусов качения, которая позволяет колесной паре самостоятельно управлять движением. Она используется на кривых, потому что два рельса изнашиваются по-разному — на кривой R=800 м мы измерили удаление 0,3 мм на внешней поверхности верхнего рельса против 1,8 мм на внутренней поверхности. Универсального интервала не существует — он зависит от радиуса, осевой нагрузки, годового тоннажа и пределов износа, установленных оператором. Распространенная модель — это общесетевая программа профилактического обслуживания, включающая легкие, частые проезды, а также корректирующие проезды на наиболее быстро изнашиваемых кривых малого радиуса, часто с интервалом примерно в квартал. Интервал устанавливается на основе измеренного удаления металла за проезд и километра пробега за одно обслуживание: за 2 часа поезд весом 96 стоунов (около 127 кг) изнашивал 18,72 километра пробега за один проезд в нашем бюро в Наньнине. Шлифовка не восстанавливает изношенный металл — она изменяет форму оставшегося. Практические цели заключаются в удалении упрочненного и потрескавшегося материала в углах рельсов, восстановлении геометрии контакта, снижающей скорость дальнейшего износа, и продлении срока службы рельса. Опубликованные измерения на кривой для тяжелых грузов радиусом 600 м показали снижение бокового износа на 30-40 процентов после шлифовки асимметричного профиля. Шлифовальные станки для стрелочных переводов и крутых поворотов обычно используют меньшие, специализированные форматы: станки серии RGH20C используют шлифовальные круги серий 280×25,5×116 мм и 150 мм (150×80 с отверстием 5/8 дюйма или 150×77 с резьбой M20), в то время как шлифовальные станки используют круги 260×90×154 мм, 250×75×150 мм, 180×105×90 мм или 260×83×152 мм в зависимости от класса. Размеры соответствуют формату, указанному производителем станка — отверстие, толщина и схема крепления определяются шпинделем. Измерьте четыре параметра: профиль на фиксированных пикетах относительно проектного профиля (GQI или эквивалент), шероховатость поверхности Ra (мишень ≤10 мкм), ширина и положение контактной полосы (25-30 мм высокоскоростной, 35-40 мм (обычные и тяжелые грузы), а также расход топлива на колесо в миллиметрах на колесо в зависимости от пройденного расстояния в километрах. Эти данные достаточны для принятия или отклонения заявки на проезд, а также для расчета стоимости следующего цикла. Отправьте нам данные о кривой — радиус, сечение и уклон рельса, измеренный износ боковой поверхности до шлифовки, годовой тоннаж, модель машины и целевой профиль, над которым вы работаете, — и мы предоставим вам спецификацию колеса, ожидаемый пробег в километрах на колесо с указанием его параметров для испытаний, а также коммерческую раму, которую вы сможете сравнить с продукцией любого другого поставщика. Компания RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – ваш профессиональный партнер в области шлифовки рельсов, предлагающий шлифовальные круги Molaton, проверенные на высокоскоростных, большегрузных и линиях метро с 2004 года. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – ваш профессиональный партнер в области шлифовки рельсов, предлагающий шлифовальные круги Molaton, проверенные на высокоскоростных, большегрузных и линиях метро с 2004 года.Почему криволинейные участки изнашиваются иначе, чем прямые участки пути?
Симметричные и асимметричные кривые шлифовки рельсов
Как выглядит приемлемая шлифовка кривых: цели и ограничения
Мера Требование Основа Качество профиля (GQI) Единый профиль: отличный результат ≥85, проходной балл ≥70, неудовлетворительный балл <70; оценка приемлемости раздела проводится отдельно. Гуандунский междугородний стандарт Q/GDCJ-SS-GL-JS-041 (2024-10) Отклонение профиля по зонам Зона 1 (вверху по центру) +0,2 / -0,4 мм; зоны 2-4 ±0,2 мм То же самое, измеренное в соответствии с проектным профилем. Шероховатость поверхности Ra ≤10 мкм ТБ 10413-2018 и эквивалентные стандарты для операторов Сжигание при шлифовке Отсутствует непрерывная синяя полоса Правила приемки оператором Ширина полосы контакта 25-30 мм высокоскоростной; 35-40 мм обычные и тяжеловесные перевозки Практика шлифовки стрелок, Китайская железная дорога Допуски со стороны колеса Внешний диаметр ±2,0 ммтолщина ±1,5 ммпараллелизм ≤0,4 мм, соосность ≤0,5 мм JB/T 7992, JB/T 11431 Баланс G1 ≤30 г, G3 ≤34 г GB/T 2492 Профилактические и корректирующие интервалы при лечении кривых
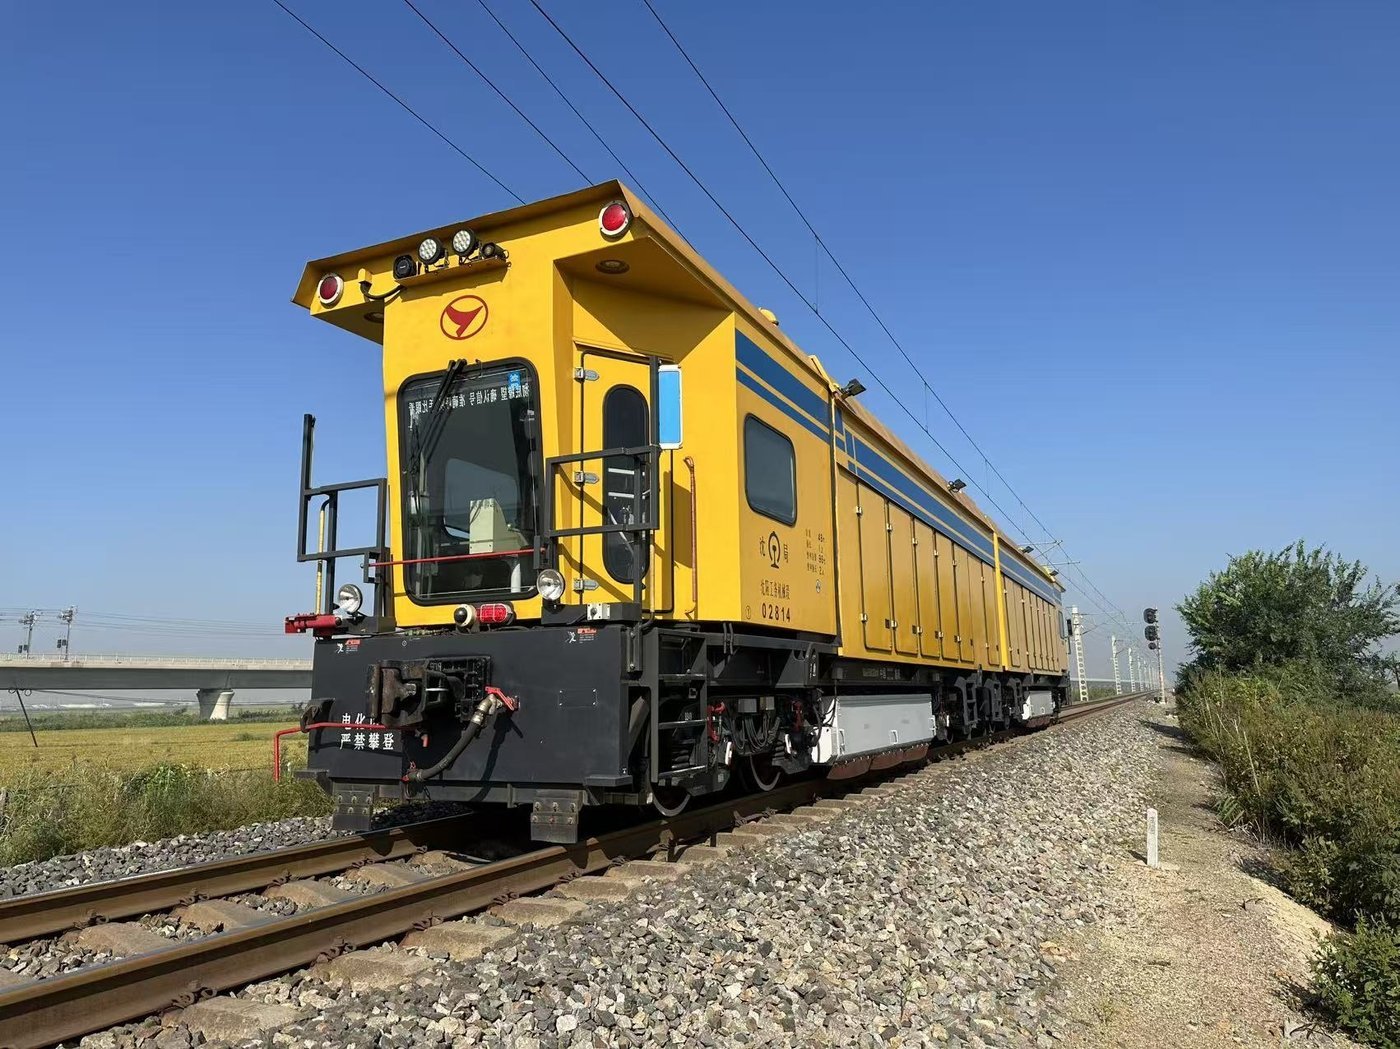
Выбор станков и шлифовальных кругов для шлифовки рельсов на кривых участках
семейство машин Типичный формат колеса (диаметр × толщина × высота, мм) Harsco PGM-48 / PGM-96C (класс GMC-96X) 260×90×154 GMC-96X 96-стоунный класс (G1) 260×90×153 Класс GMC-96B (G3) 250×75×150 Speno GMC16A (двухканальный источник питания) 180×105×90 Механические автоматы Серия 350 мм (350×60/50/35/25×127) Лорам 260×83×152 Шлифовальная машина для стрелочных переводов RGH20C 280×25,5×116; 150×80 (5/8"); 150×77 (M20) Пассивные высокоскоростные системы Ø119-122.5 × 71.5-74.5 Абразивный Прочность на сжатие Степень помола Оксид циркония 308,0 МПа 41.0 Обожженный коричневый оксид алюминия 124,0 МПа 22.4 Белый оксид алюминия 103,2 МПа 11.9 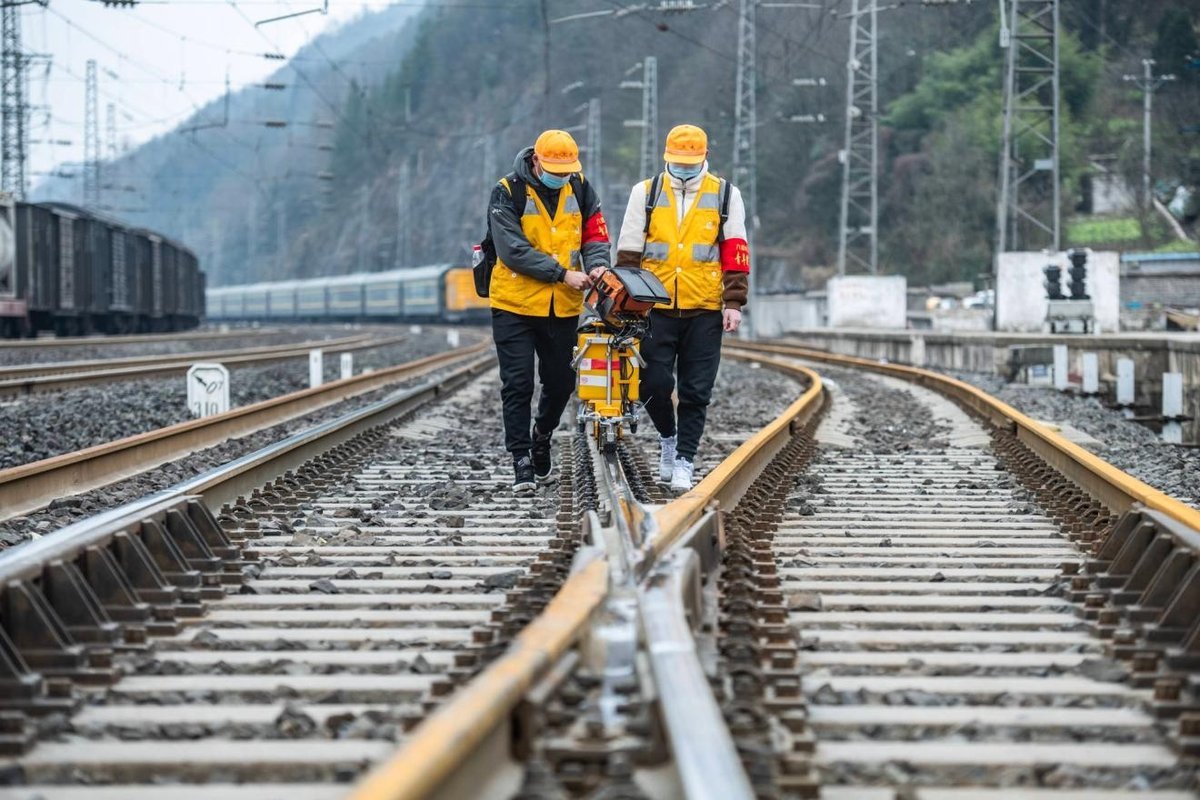
Измерение результатов до и после: как доказать эффективность программы по коррекции кривой.
Результаты полевых испытаний на изогнутых и тяжеловесных железнодорожных путях.
Программа Линия и оборудование Результат профилактическое/корректирующее обслуживание тяжеловесных грузов Иян (Шаньдун Hi-Speed), 68 км, 40 Мт/год, 60-U71Mn / 60-U75V 5 окон, 145 км пробега, средний расход топлива 25,45 мм = 5,7 км/мм; 12 км/ч, 15,6 кВт; дефекты, в основном, в виде кромочных выступов и трещин в виде рыбьей чешуи. Проверка партий тяжеловесных грузов Шуохуан (CHN Energy), GMC-96B 172,8 км пробега, средний расход топлива 34,67 мм = 4,98 км/мм; 15 км/ч, 13,8 кВт Сравнение половины автомобиля GMC-96X (Бюро Наньнин, 2022 г.) 48 колес Molaton слева против 48 импортных колес HTT справа, одна и та же машина: Примерно в 1,5 раза прочнеесопоставимое качество, отсутствие трещин на торцах, меньшее выделение дыма. Высокоскоростной ВСМ Хэфэй-Ухань, PGM-96C (GMC-96X), 2020 г. 4,28 против 3,27 км/мм пробега (В 1,31 раза больше срока службы), 214,22 км пробега на колесо среднее значение; нет непрерывных синих полос, в центре светлая полоса. Ночное окно Линейка Hengliu, GMC-96X, 2022 год. 18,72 км пробега за 2 часа.; расход колес в ходе испытаний составил 20-30 мм против 43,5-59 мм у импортных колес для сравнения. Шесть ошибок, из-за которых приходится платить деньги при скольжении по поворотам.
Как колеса Молатона поддерживают кривые шлифовки рельсов
Что такое асимметричное шлифование и почему оно используется на криволинейных поверхностях?
Как часто следует шлифовать кривые участки дороги?
Можно ли удалить износ боковой поверхности рельса с помощью шлифовки?
Какой формат колес мне нужен для шлифовальной машины стрелок или для крутого поворота?
Как проверить качество шлифовки криволинейных поверхностей без лабораторных условий?
Обратитесь к поставщику шлифовальных кругов для рельсов, специализирующемуся на обработке кривых участков.