Что такое шлифовка рельсов? Полное руководство для операторов железнодорожных путей.
- доля
- Издатели
- RailwayCare
- Время выпуска
- 2026/9/18
Резюме
Что такое шлифовка рельсов, как шлифовальный проход удаляет металл, какой тип процесса подходит для ваших путей и как должны соответствовать друг другу машины, колеса и критерии приемки.
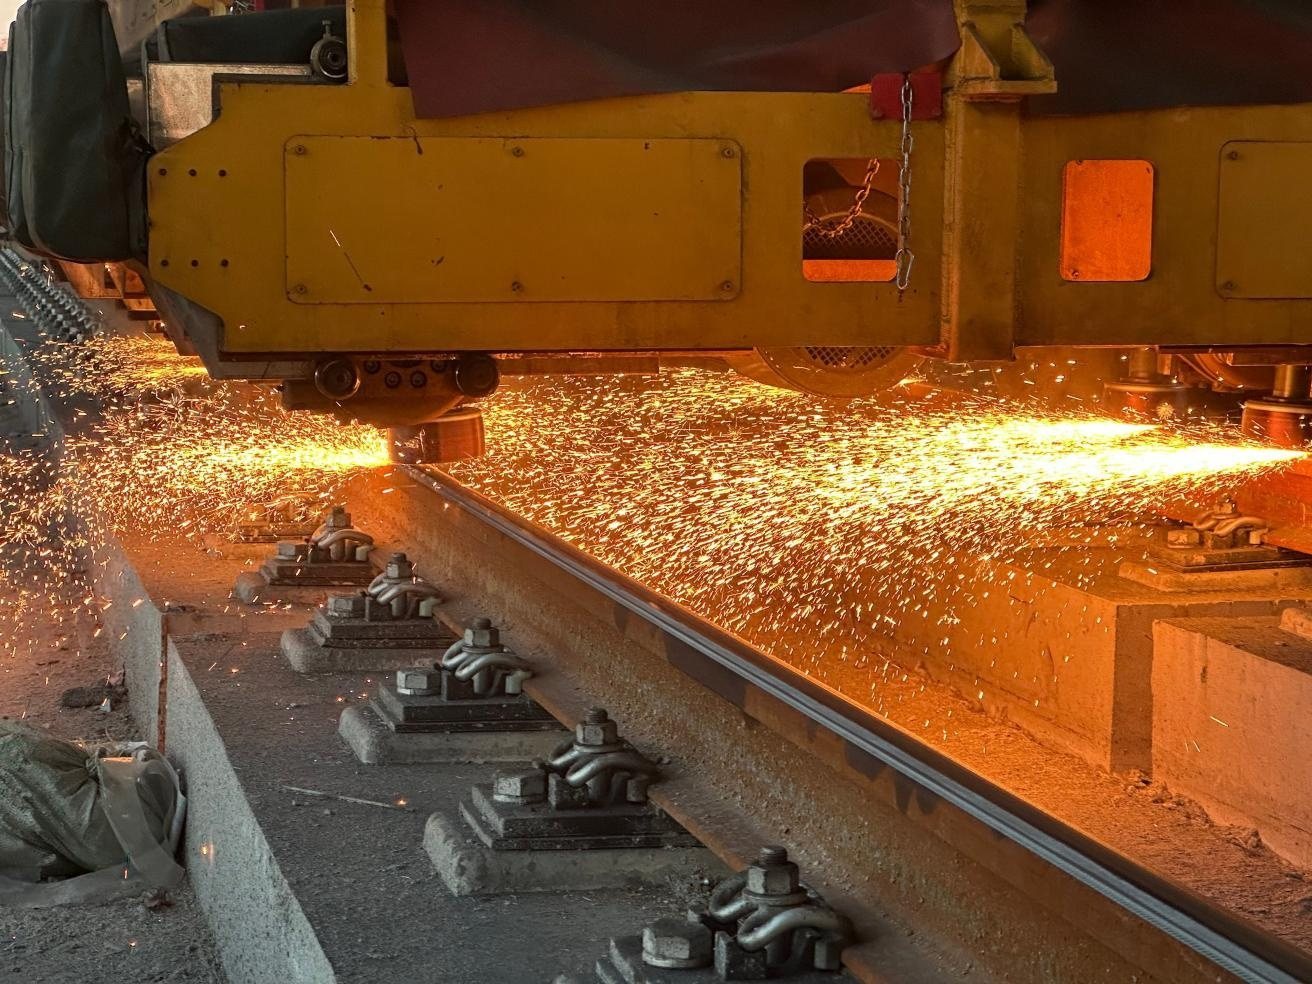
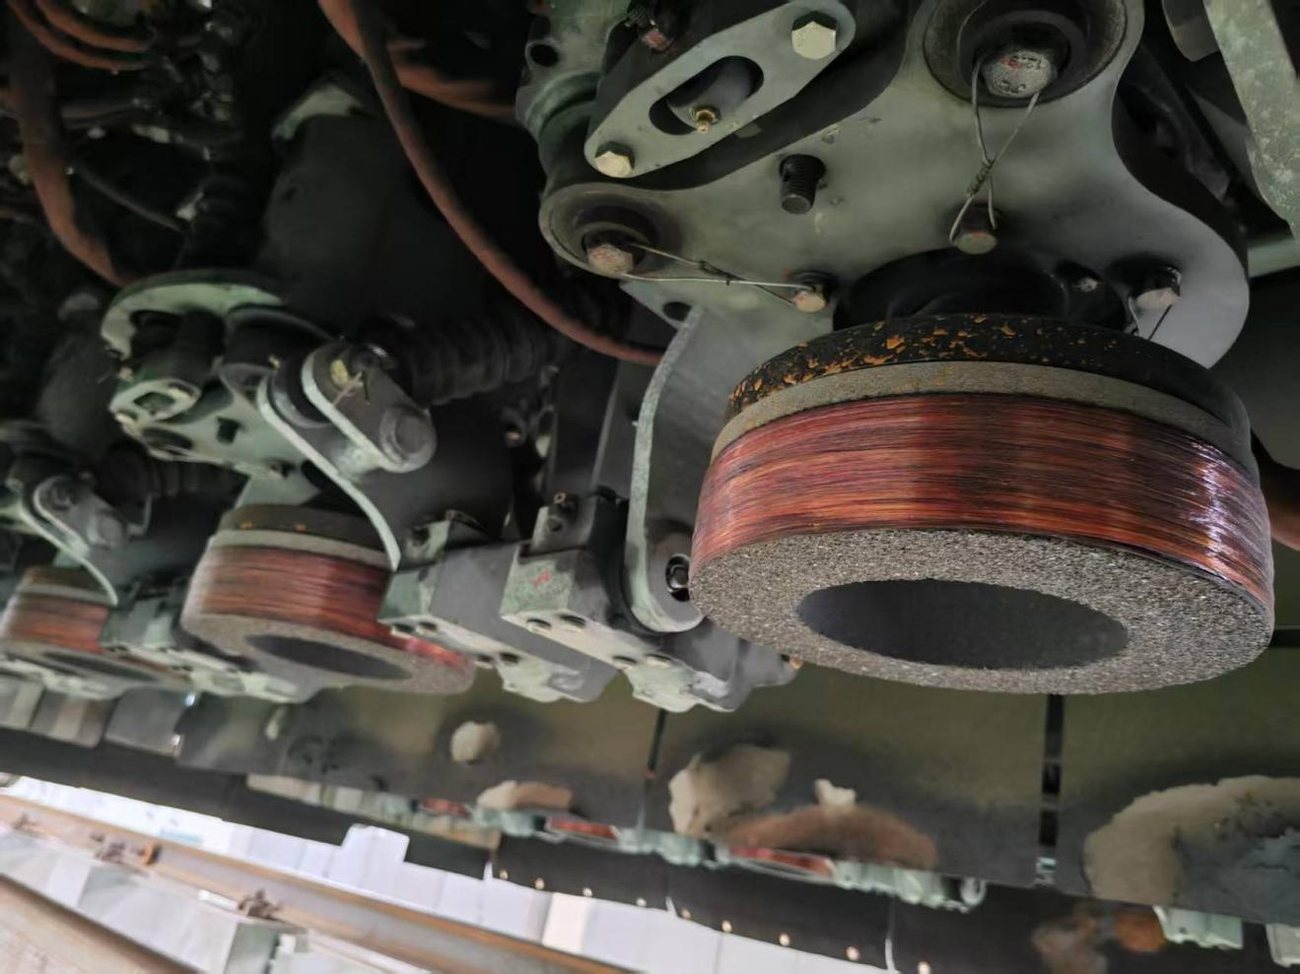
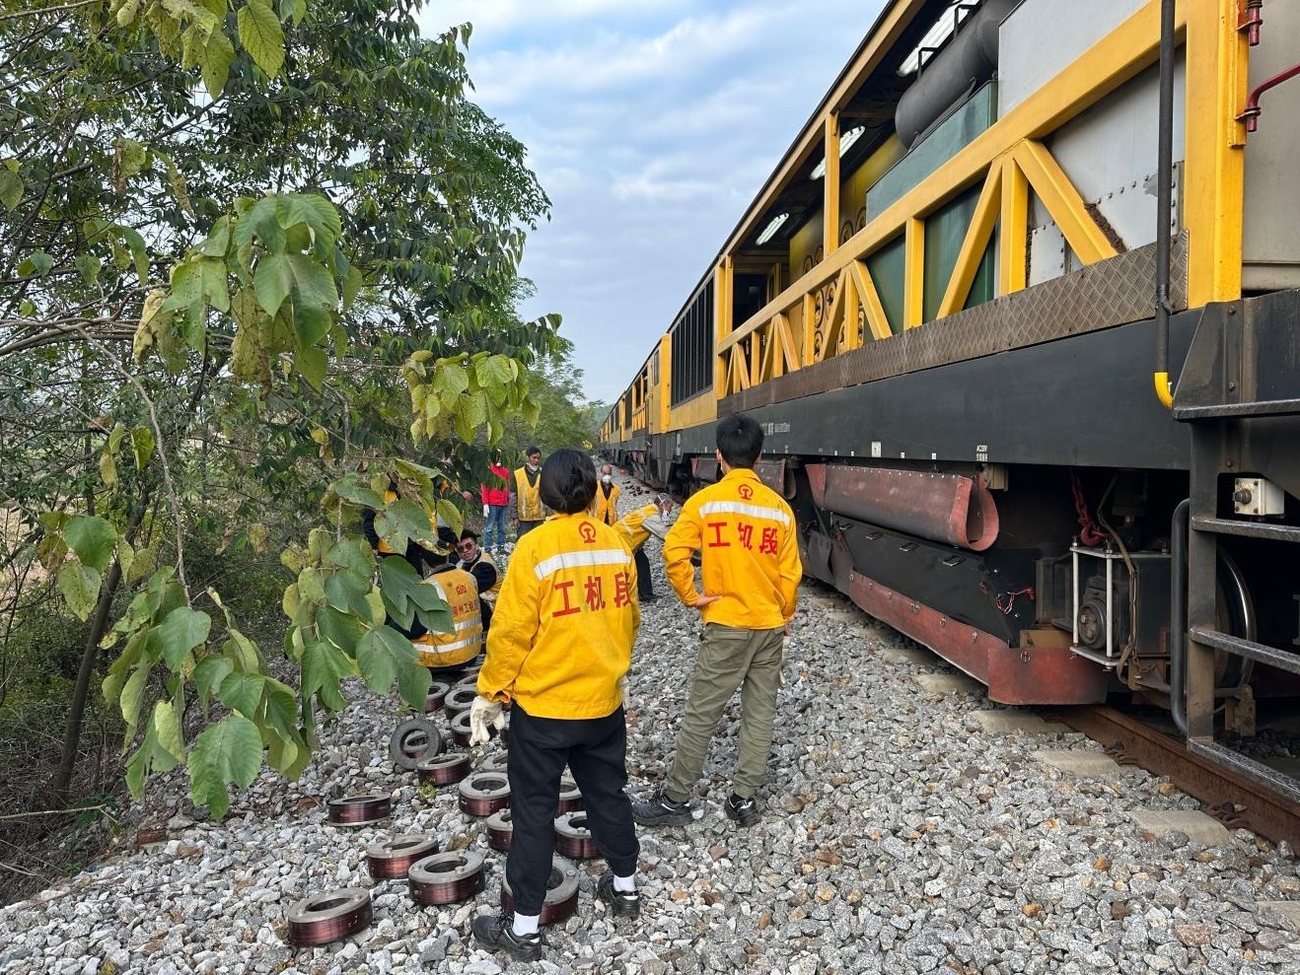
Рельс — это не постоянная конструкция. Это расходный материал, который изнашивается с момента ввода в эксплуатацию, и быстрее всего изнашивается та часть, которую можно увидеть, если посмотреть на путь сверху: рабочая поверхность головки рельса. Появляются волнистости, углы колеи трескаются, головка деформируется, приобретая форму, которая больше не соответствует движущимся по ней колесам. Шлифовка рельсов — это операция по техническому обслуживанию, которая восстанавливает эту поверхность. Это руководство написано для тех, кто занимается планированием, определением характеристик и приемкой работ: инженеров-путепроводчиков, менеджеров по управлению железнодорожным полотном, специалистов по планированию подвижного состава и обеспечению движения, а также закупочных групп, приобретающих шлифовальные круги. В нем рассматривается, что такое шлифовка рельсов, как шлифовальный проход удаляет металл, типы процессов и когда каждый из них применяется, как машины и шлифовальные круги подбираются для выполнения работы, какие параметры определяют результат, как проверяется приемка с помощью числовых показателей, сколько ресурсов потребляет одна кампания, и ошибки, которые незаметно портят шлифовку. Текст написан с точки зрения производства. Компания RailwayCare производит шлифовальные круги Molaton в количестве 500 000 штук в год, поставляет шлифовальные круги для шлифовки поездов, шлифовальных машин для стрелок и ручных станков с 2004 года, а также проводит собственные замеры своей продукции на путях заказчиков. Приведенные ниже данные получены в рамках этих программ и указаны с указанием источника в каждом пункте. Примечание относительно области охвата: в данной статье рассматривается шлифовка как самостоятельный процесс. Упоминания о фрезеровании и строгании рельсов приводятся лишь для обозначения границы между этими процессами. Шлифовка рельсов — это контролируемое удаление тонкого слоя стали с головки рельса с помощью вращающихся абразивных кругов для восстановления поперечного профиля и продольной поверхности хода до заданного состояния. Два слова несут в себе всю суть этого предложения: контролируемый и определенныйШлифовальный проход — это операция резки с ограничением по глубине и заданным углом, направленная на достижение целевого профиля, а не на общее сглаживание, и его эффективность оценивается по измерениям, а не по тому, как рельс выглядит после шлифовки. Это различие важно, потому что шлифовка расходует невозобновляемый ресурс. Каждый проход удаляет основной металл с головки рельса, и количество, которое может быть удалено за весь срок службы рельса, ограничено. Типичные режимы приемки ограничивают удаление основного металла за один проход примерно 0,5 мм, и вся профилактическая стратегия современного путевого хозяйства основана на постепенном использовании этого бюджета: много неглубоких проходов в течение всего срока службы рельса, а не несколько глубоких. Шлифовальный проход изменяет рельс тремя различными способами, и хорошо спланированная работа решает все три проблемы одновременно. Вопрос о профиле рельса чаще всего недооценивается. Рельс может быть идеально гладким и при этом иметь дефекты: если головка сплющена, контактная поверхность смещается внутрь, контактные напряжения возрастают, и в результате происходит новый виток усталостных повреждений на поверхности, к которой никто не прикасался. Именно поэтому шлифовка профиля рельса и шлифовка головки рельса в большинстве технических условий рассматриваются как отдельные работы, отличные от устранения дефектов, и именно поэтому программа шлифовки составляется с учетом целевого профиля, а не списка дефектов. Компания RailwayCare подробно рассмотрела случай восстановления профиля в отдельной статье. шлифовка профиля рельса. Для более широкого понимания того, как шлифовка вписывается в программу технического обслуживания железнодорожных путей, ознакомьтесь с нашей предыдущей обзорной статьей. Как удержать мир на правильном пути В данном руководстве изложена стратегическая картина; более подробно рассматривается технический аспект. Полный спектр услуг по шлифованию и ассортимент продукции представлен на нашем сайте. Решение для шлифовки рельсов страница. Шлифовка возникает из-за повреждений рельсовой стали. Семь групп дефектов, которые преобладают в отчетах о проверках — волнистость, трещины на головке и окалина, сколы и отслоение, кромки и боковой износ, смятие и деформация, повреждения и дефекты, связанные со сваркой, — составляют более 80 процентов всех зарегистрированных дефектов рельсов в сетях, которыми пользуются наши клиенты. Первоочередной причиной появления дефекта является выполняемая путевая нагрузка. Неустранение этих дефектов имеет негативные последствия, в том числе и с эстетической точки зрения. Волнистость и потеря профиля увеличивают динамические силы взаимодействия колеса и рельса, что ускоряет износ балласта и крепежных элементов, повышает сопротивление качению и, следовательно, тяговую энергию, вызывает шум и вибрацию, передающиеся через грунт, и способствует дальнейшему развитию усталостных процессов в головке рельса. Как только усталость от качения переходит от поверхностной трещины к поперечному дефекту, шлифовка становится невозможным вариантом, и единственным решением остается замена рельса — при этом стоимость замены за метр на несколько порядков выше, чем стоимость шлифовки, которая бы предотвратила замену. Существует также институциональная причина, по которой шлифовка занимает важное место в плане технического обслуживания. Согласно китайским правилам технического обслуживания железных дорог для обычных линий, шлифовка, выпрямление и ремонт сварных швов являются тремя признанными методами работ по замене рельсов и стрелок, и шлифовка — единственный из этих трех методов, который обеспечивает непрерывное воздействие на поверхность рельсов, а не устраняет существующий локальный дефект. Соответствующие национальные стандарты, включая спецификацию использования рельсов и правила ремонта обычных линий, рассматривают управление профилем как плановую деятельность, а не как реакцию на отказ. Волнистость, как наиболее распространенная группа дефектов, имеет свою собственную логику обработки, описанную в нашем руководстве по... шлифовка гофрированных рельсов. Шлифовальная головка представляет собой моторизованный шпиндель, несущий один или несколько абразивных кругов, расположенных под заданным углом к головке рельса. Круг вращается с номинальной скоростью — 50 м/с является стандартной для шлифовальных кругов, используемых в составе поездов, и снижается до диапазона от 0 до 40 м/с на пассивных высокоскоростных камнях — и прижимается к рельсу. В зоне контакта каждое открытое абразивное зерно действует как микроскопический режущий инструмент, удаляя стружку стали. По мере затупления зерен смоляная связка изнашивается и освобождает их, обнажая новые режущие кромки. Именно это самозатачивающееся поведение является основной причиной того, что шлифовальный круг режет сталь, а не полирует ее, и именно поэтому твердость круга является параметром, а не деталью спецификации: связка, которая слишком долго удерживает свои зерна, приводит к застеклению и пригоранию, а та, которая слишком быстро их освобождает, приводит к износу круга. Глубина, удаляемая за один проход, невелика. Современный рельсошлифовальный станок, работающий в режиме высокой производительности, удаляет доли миллиметра за проход: в технической документации на станок Autech VM8000 12E, 12-головочный агрегат мощностью 12 × 12 кВт, указана глубина удаления от 0,2 до 0,3 мм за один проход при производительности 300 м³/ч и пылеудалении 5000 м³/ч. Таким образом, глубина накапливается за несколько проходов, при этом количество проходов и углы наклона головок определяются заданным профилем. Два семейства станков реализуют это по-разному, и это различие имеет значение при задании программы шлифовки. Нагрев является ограничивающим фактором, связывающим обе группы материалов. Энергия шлифования передается как в направляющую, так и в стружку, и если слишком много тепла поступает в небольшой участок слишком быстро, поверхностный слой закаливается или повторно упрочняется. Видимым признаком является изменение цвета рабочей поверхности — синяя полоса. Сплошная синяя полоса рассматривается как дефект сама по себе и является стандартным пунктом отбраковки при приемке, поскольку металлургические изменения за ней могут сделать поверхность более твердой и более склонной к растрескиванию, чем исходный металл. Выбор шлифовального круга и его тепловые характеристики здесь имеют значение: при термографической съемке на стенде при 3600 об/мин композитный круг показал температуру 124 °C и 55 °C в двух рабочих положениях, в то время как импортный круг, испытанный параллельно с ним в тех же условиях и с тем же качеством шлифования, показал 143 °C и 68 °C. На практике шлифовальный цех работает в фиксированной последовательности, и пропуск любого этапа является наиболее распространенной причиной повторения работы. В технических характеристиках одно и то же слово используется для обозначения нескольких различных операций. Правильный выбор типа операции определяет глубину, тип машины, класс колес и цену. Эти два понятия часто путают. Профилактическая шлифовка определяется временем ее проведения, а не объемом удаляемого материала: она планируется с учетом интенсивности движения и измеренного износа, и при каждом вмешательстве намеренно удаляется очень мало материала. Корректирующая шлифовка определяется тем, чего она должна достичь, а ее глубина определяется дефектом, поэтому корректирующая кампания, которая следует за длительным периодом без профилактических работ, всегда обходится дороже за километр, чем профилактический режим. Профильные работы, симметричные или асимметричные, находятся между этими двумя понятиями и в каждом случае определяются целевым профилем. Размер оборудования, которое вы получите в своё распоряжение, определяет возможности программы шлифовки. Основные семейства оборудования, находящиеся в эксплуатации: Количество колёс — это не пустая трата времени. Высокоскоростной шлифовальный поезд, несущий полный ряд из 48 камней с каждой стороны, может непрерывно шлифовать на протяжении 10–15 км, прежде чем комплект износится, и именно это свойство делает его экономичным на длинном участке с коротким временным окном. С другой стороны, одношпиндельная ручная машина, удаляющая сварной шов, выполняет работу, которую ни один поезд не может сделать. В большинстве развитых сетей используются все три типа машин: поезд для профильных и профилактических работ, стрелочный перевод для работы с ограниченной геометрией и ручные машины для последующего контроля. Полный список производителей и типов машин на этом рынке, с указанием форматов колес, используемых в каждой из них, хранится в нашем каталоге. Справочник производителей станков для шлифовки рельсов. Шлифовальный круг — это деталь, которая соприкасается с направляющей, и наиболее распространенной причиной непредсказуемого поведения программы шлифовки является несоответствие круга станку, его назначению или профилю обрабатываемой детали. Шлифовальный круг для станков представляет собой узел, а не диск: литая алюминиевая или чугунная ступица с предварительно просверленными монтажными отверстиями, сам абразивный материал и обмотка из стекловолокна вокруг корпуса для защиты от разрыва. Шлифовальные круги для станков устанавливаются на шпильки M10 и требуют не менее 17 мм эффективного резьбового соединения; для ручных шлифовальных кругов используются оправки M20, 5/8" или M8. Форма определяется станком, и ее необходимо точно соблюдать, поскольку номинальная скорость вращения поверхности — число, определяющее, выдержит ли круг рабочие обороты — является свойством комбинации круга и станка. Внутри формата именно абразивная смесь определяет эффективность. Разница измерима, а не носит рекламный характер. В сравнительном исследовании программы Shenhua по перевозке тяжелых грузов: Шлифовальный круг, изготовленный из более дешевого зерна, дешевле в покупке и, при работе на мягких рельсах в условиях низкой нагрузки, вполне подходит. На рельсах с закаленной головкой, на кривых малого радиуса или при перевозках тяжелых грузов он тускнеет, покрывается глазурью и пригорает, и экономия исчезает за одну покупку. Поэтому марка шлифовального круга, твердость связующего вещества и размер зерна подбираются в соответствии с машиной и режимом работы — скоростью движения, мощностью двигателя, геометрией шлифовальной головки и маркой рельса — а не выбираются по умолчанию из каталога. Каждый параметр геометрии и качества шлифовального круга поддается проверке: допуски размеров ±2,0 мм по внешнему диаметру (±1,0 мм для высокоскоростных камней), по толщине ±1,5 мм, параллельность внутри 0,4 мм и соосность в пределах 0,5 мм; балансировка по классам дисбаланса G1 ≤ 30 г или G3 ≤ 34 г; и соответствие стандарту JB/T 11431-2020 для шлифовальных кругов, используемых на рельсах. GB 2494-2014 для обеспечения безопасности при работе с абразивными материалами, GB/T 2492 для дисбаланса и GB/T 2493 для испытаний на прочность при вращении. Четыре параметра определяют, удалит ли шлифовальный проход дефект чисто или повредит направляющую. Они взаимодействуют, поэтому изменение одного параметра без учета других приводит к расхождениям в программе. То, как выглядят реальные программы при правильных настройках, полезнее, чем эмпирические правила, поэтому вот набор параметров из кампаний, где Молатон Измерения колес проводились на трассе, проложенной заказчиками. Приведенные данные отражают скорее экономику потребления, чем цены, которые являются единственным критерием для честного сравнения двух программ шлифовки: Последняя строка наглядно демонстрирует важность соблюдения параметров обработки. Обработка новых и существующих камней на разных головках одного и того же станка, на одной и той же направляющей, с одинаковой скоростью, позволила провести прямое сравнение, а не сделать какие-либо выводы: расход составил 0,079–0,151 мм на 100 м прохода против 0,059–0,095 мм для существующих камней, при этом удаление металла при сканировании профиля составило 0,193–0,222 мм в верхней части, 0,142–0,241 мм во внутренней зоне направляющей и 0,165–0,326 мм во внешней зоне. Несколько больший расход при более высокой скорости резания является ожидаемым компромиссом, и важен именно результат, а не сам показатель расхода. Приемка определяется либо как плановое техническое обслуживание, либо как субъективная оценка. Приведенные ниже критерии определяют сроки выполнения работ в сетях, где используется наша продукция, и каждый из них поддается измерению. Проверка в полевых условиях проводится по той же логике. В ходе кампании 2026 года в Цзянмэне приемка осуществлялась на основе измеренной шероховатости — все показания были ниже нормы. 10 мкм, большинство между 2 и 4 мкм — отсутствие сплошной синей полосы и подтверждение удаления металла с помощью сканирования профиля, а не по оценке оператора. В ходе предыдущего испытания в метро Чэнду детали оценивались по национальному стандарту шероховатости и получили 90 баллов, что означало успешное прохождение проверки. Там, где доступны данные о приемке на таком уровне детализации, имеются и доказательства, необходимые для обоснования следующего интервала шлифовки на основе фактов, а не традиций: информацию о приемке поверхности см. в нашей статье. шлифовка головки рельса. Основная сложность при шлифовании рельсов сосредоточена на небольшом участке пути. Съезды и переезды. Геометрия стрелочного перевода постоянно меняется, и некоторые части конструкции — передняя часть переезда, участки вокруг рельса стрелки — подлежат ограничениям на демонтаж. Целевая ширина контактной полосы также различается в зависимости от класса движения: на высокоскоростных стрелках ширина контактной полосы поддерживается примерно на определенном расстоянии. 25–30 мм, в то время как обычные и тяжеловесные стрелочные переводы имеют более широкий диапазон примерно в . 35–40 ммВ стрелочных переводах передача управления между машинами также должна быть спланирована, а не импровизирована. Наилучшей практикой является измерение профиля рельсов. 5–10 м По обе стороны от точки остановки большой машины сравните два результата и постройте план для малой машины, исходя из разницы; измеренный результат в одном случае высокоскоростной езды показал уменьшение амплитуды бокового ускорения кузова автомобиля примерно с 0.20 между 0,04 и 0,08 м/с². Кривые. Для кривых необходимы два разных профиля, а не один. На верхней части обрабатывается износ углов и контактная усталость, на нижней части – сплющенная коронка, и симметричный проход не обеспечивает ни того, ни другого. Асимметричная шлифовка наносит больший срез на угловой части верхней части. Типичный результат для кривой. 800 м радиус обработки поверхности за 6 проходов: максимальная глубина реза 0,3 мм с внешней стороны верхнего поручня и 1,8 мм с внутренней стороны, отражающей разницу в износе двух штанин. Наша статья о Шлифовка рельсов для криволинейных путей В данном разделе подробно рассматривается асимметричная техника. Сварочные работы и ремонт. Сварной шов по своей конструкции представляет собой локальный геометрический дефект, и его финишная обработка сама по себе является шлифовальной работой. Определяющим параметром является длина шлифовки — насколько далеко вдоль рельса распространяется финишный срез с каждой стороны сварного шва, — поскольку слишком короткий срез оставляет ступеньку, которая нагружает край сварного шва, а слишком длинный срез тратит выделенную глубину впустую. Термитная и контактная сварка различаются по количеству удаляемого металла и по поведению обработанной зоны под воздействием движения; полный рабочий процесс, от геометрии сварного шва до финишной обработки и приемки, описан в нашем руководстве по сварка и шлифовка рельсов. Стоимость шлифовки часто обсуждается так, будто шлифовальный круг является основной статьей расходов. Это не так. В ходе кампании, в порядке убывания типичного веса, расходуются: машинное время и персонал, время, отведенное на обработку участка, и поток машин, расходные материалы — шлифовальные круги или камни — работы по измерению и приемке, а также логистика доставки кругов к станку. Расходные материалы привлекают внимание не из-за их доли в бюджете, а из-за их влияния: от шлифовального круга зависит количество проходов и, следовательно, количество машинного времени, необходимого для выполнения работы, а машинное время во время обработки участка является самой дорогой частью. Вот почему при сравнении производительности двух шлифовальных кругов или двух программ шлифовки учитывается не цена за круг, а стоимость единицы выполненной работы. Арифметика проста и указывает в обоих направлениях — круг с более низким индексом закупки, обеспечивающий значительно меньший пробег, может увеличить общую стоимость кампании, и обратное также возможно. Рабочие показатели наших полевых программ, выраженные в единицах расхода на единицу пути, следующие: Из этой таблицы непосредственно вытекают два рычага. Первый — выбор режима: профилактическая программа тратит меньше средств на каждое вмешательство и, что более важно, расходует ограниченный бюджет на глубину рельсов медленнее, чем корректирующая шлифовка, которая должна устранять дефекты. Второй — измерение: программа, которая регистрирует количество пройденных километров на миллиметр израсходованного колеса, знает, сколько на самом деле стоит шлифовка на километр пути, и может требовать от поставщика результатов испытаний, а не предъявления претензий. Исходя из этого, честный ответ на вопрос «сколько стоит шлифовка» заключается в том, что это число, измеренное на вашем пути, исходя из ваших параметров, а не прейскурантная цена. Для подробного расчета стоимости на километр, включая те части бюджета, которые не имеют отношения к колесам, см. нашу статью о Стоимость шлифовки рельсов за километрКоммерческие данные намеренно исключены из этого руководства; приведенные выше сравнения — это индексы потребления и качества жизни, предлагаемые для того, чтобы вы могли сравнить свои собственные измерения с чем-либо. На этом рынке существует три модели доставки, и выбор подходящей зависит от плотности трафика, доступных временных интервалов для передачи техники, размера и возраста имеющегося автопарка, а также от уровня квалификации специалистов по шлифовке, имеющихся в компании. В настоящее время преобладают три модели поставок. Вы можете использовать собственный парк оборудования и закупать шлифовальные круги по заданным спецификациям; вы можете заключить договор с компанией, которая поставляет оборудование, персонал и расходные материалы; или вы можете использовать гибридную модель, при которой подрядчик выполняет работы на магистральных или высокоскоростных линиях, а ваши собственные машины и ручной инструмент занимаются стрелочными переводами, сваркой и последующим обслуживанием. Выбор подходящей модели зависит от интенсивности движения, доступных временных рамок, возможностей парка оборудования и наличия собственных специалистов по шлифованию. Три модели, условия их договоров и данные о приемке, которые должен запросить покупатель, подробно описаны в нашем руководстве. услуги по шлифовке рельсов. Какой бы модели ни применялся покупатель, он определяет результат — профиль и состояние поверхности — и должен требовать от поставщика измеримых доказательств по обоим параметрам. Это означает, что необходимо запросить обоснование любых заявлений о сроке службы, данные о допусках и балансировке поставляемых колес, сертификаты и протоколы испытаний, а также метод измерения профиля, использованный при приемке. Наше руководство по оценка и выбор компаний по шлифованию рельсов В документе подробно изложена система оценки, включая вопросы, которые отличают специалиста по шлифованию от оператора станка. Доля миллиметра. Производственные машины заявляют о глубине удаления за один проход в диапазоне от 0,2 до 0,3 мм при производительности около 300 м/ч, а глубина, необходимая для удаления гофрирования или вмятины, наращивается за несколько проходов при разных углах наклона головки. В операционном плане важна не глубина одного прохода, а накопленная глубина в конце последовательности, измеренная относительно целевого профиля. Достаточно глубоко, чтобы достичь самой глубокой точки дефекта плюс небольшой запас, но не глубже. Типичные режимы приемки ограничивают удаление основного металла за один проход примерно 0,5 мм, а профилактическая шлифовка намеренно ограничивается десятыми долями миллиметра. Перерезание — это самый быстрый способ исчерпать оставшийся запас глубины рельса и одновременно создать синюю полосу. Интервал между обработками должен зависеть от интенсивности движения и измеренной скорости износа, а не от графика. Он должен быть достаточно коротким, чтобы усталость поверхности никогда не опережала график работ, что на загруженных высокоскоростных и тяжеловесных линиях означает неглубокие и частые обработки. Данные, определяющие интервал, — это зарегистрированная скорость износа и глубина, удаленная при последнем вмешательстве; без записей интервал становится приблизительным и, как правило, слишком большим. Корректирующая шлифовка определяется дефектом, который необходимо устранить, поэтому ее глубина определяется самой глубокой точкой этого дефекта. Профильная шлифовка определяется формой, которую необходимо восстановить, поэтому ее глубина обычно меньше и более равномерна по всей длине сечения. Корректирующая обработка, игнорирующая профиль, оставляет гладкую, но неправильной формы головку, и повреждение быстро возвращается. На железнодорожных путях, предназначенных для перевозки тяжелых грузов, колесо должно выдерживать высокие осевые нагрузки и воздействие закаленной стали без образования глазури. Это указывает на необходимость использования твердого, прочного абразива — диоксида циркония, а не белого или кальцинированного коричневого оксида алюминия — в смоляной связке с армированием стекловолокном, в формате и на номинальной скорости, необходимых для данной машины. Сравнение абразивных свойств поддается измерению: диоксид циркония обладает прочностью на сжатие 308,0 МПа и коэффициентом шлифования 41,0 против 103,2 МПа и 11,9 у белого оксида алюминия. С помощью измерительного прибора для профиля производится сравнение измеренной формы головки с целевой зоной по зонам, а не визуально. Вспомогательные проверки включают линейку длиной 1 м и щуп для определения продольного отклонения (0,3 мм или менее), показания шероховатости поверхности Ra ≤ 10 мкм, визуальную проверку на наличие непрерывной синей полосы, а также записи о прохождении проверки, показывающие количество удаленного металла. Да, и это самый веский аргумент в пользу профилактической шлифовки. Трещины, которые не зашли в головку блока цилиндров, можно удалить, обработав поверхность до чистого металла, а частые неглубокие проходы позволяют поддерживать поверхность в целости до того, как начнут образовываться трещины. Риск заключается в одном глубоком проходе, выполненном слишком поздно: к тому времени трещина уже зашла, шлифовка не сможет до нее добраться, и участок придется заменить. Измерения проводятся непосредственно на вашем участке пути на основе ваших параметров, а не по списку. Важнейшее значение имеют время работы машины и срок ее эксплуатации, колеса оказывают наибольшее влияние на необходимое время работы машины, а честное сравнение двух программ основано на стоимости единицы пройденного пути. В этом руководстве намеренно исключены коммерческие показатели; приведенные выше индексы потребления и срока службы позволяют сравнить ваши собственные измеренные данные с эталонными. Если вы определяете программу шлифовки, выбираете формат шлифовального круга для станка или пытаетесь выяснить, почему существующий режим не обеспечивает требуемый профиль, пришлите нам подробную информацию: тип и формат станка, сечение и сорт рельсов, класс нагрузки, целевой профиль и критерии приемки, которым вы руководствуетесь. Рельсовые шлифовальные круги Молатона производятся компанией RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) — 500 000 кругов в год для шлифовки поездов, стрелочных шлифовальных машин, высокоскоростных пассивных и ручных станков — с абразивом из диоксида циркония и оксида алюминия на смоляной связке и армированием стекловолокном, сбалансированы до G1 ≤ 30 г и рассчитаны на скорость 50 м/с, а также поддерживаются... ISO 9001:2015 и ISO 45001:2018 Сертификация, сертификация продукции CRCC, техническая экспертиза Китайской академии железнодорожных наук и независимый отчет Национального центра контроля качества абразивных материалов. Основанная в 2004 году и являющаяся первой компанией в Китае, производящей специализированные шлифовальные круги для рельсов, мы предпочитаем опираться на измеренные показатели пробега в километрах по вашим рельсам, а не на претензию. RailwayCare — ваш профессиональный партнер в области шлифовки рельсов, предлагающий шлифовальные круги Molaton, проверенные на высокоскоростных, большегрузных и линиях метро с 2004 года. RailwayCare (Wuhan Huatie Ruijie Rail Transit Technology Co., Ltd.) – ваш профессиональный партнер в области шлифовки рельсов, предлагающий шлифовальные круги Molaton, проверенные на высокоскоростных, большегрузных и линиях метро с 2004 года.Что такое шлифовка рельсов? Определение, полезное для инженеров-путепроводчиков.
Что изменилось? Что это означает на практике Как это измеряется Продольная поверхность Удаляет гофрированность, выступы сварных швов, вмятины, наплывы от ремонтных сварных швов и следы циклической шлифовки, оставшиеся после предыдущей обработки. Отклонение при измерении линейкой длиной 1 м и щупом; шероховатость поверхности Ra; длина волны и глубина гофрирования. Поперечный профиль Восстанавливает форму головки рельса, включая радиус скругления углов колеи, так что контакт колеса с рельсом происходит там, где это предусмотрено конструкцией. Измеренный профиль сравнивается с целевым профилем, зона за зоной по всей поверхности головы. Состояние поверхности Удаляет потрескавшийся и перекатанный материал, включая поврежденный слой, образующийся в условиях жесткого контакта. Визуальный и магнитный осмотр готовой поверхности; отсутствие сплошной синей полосы. 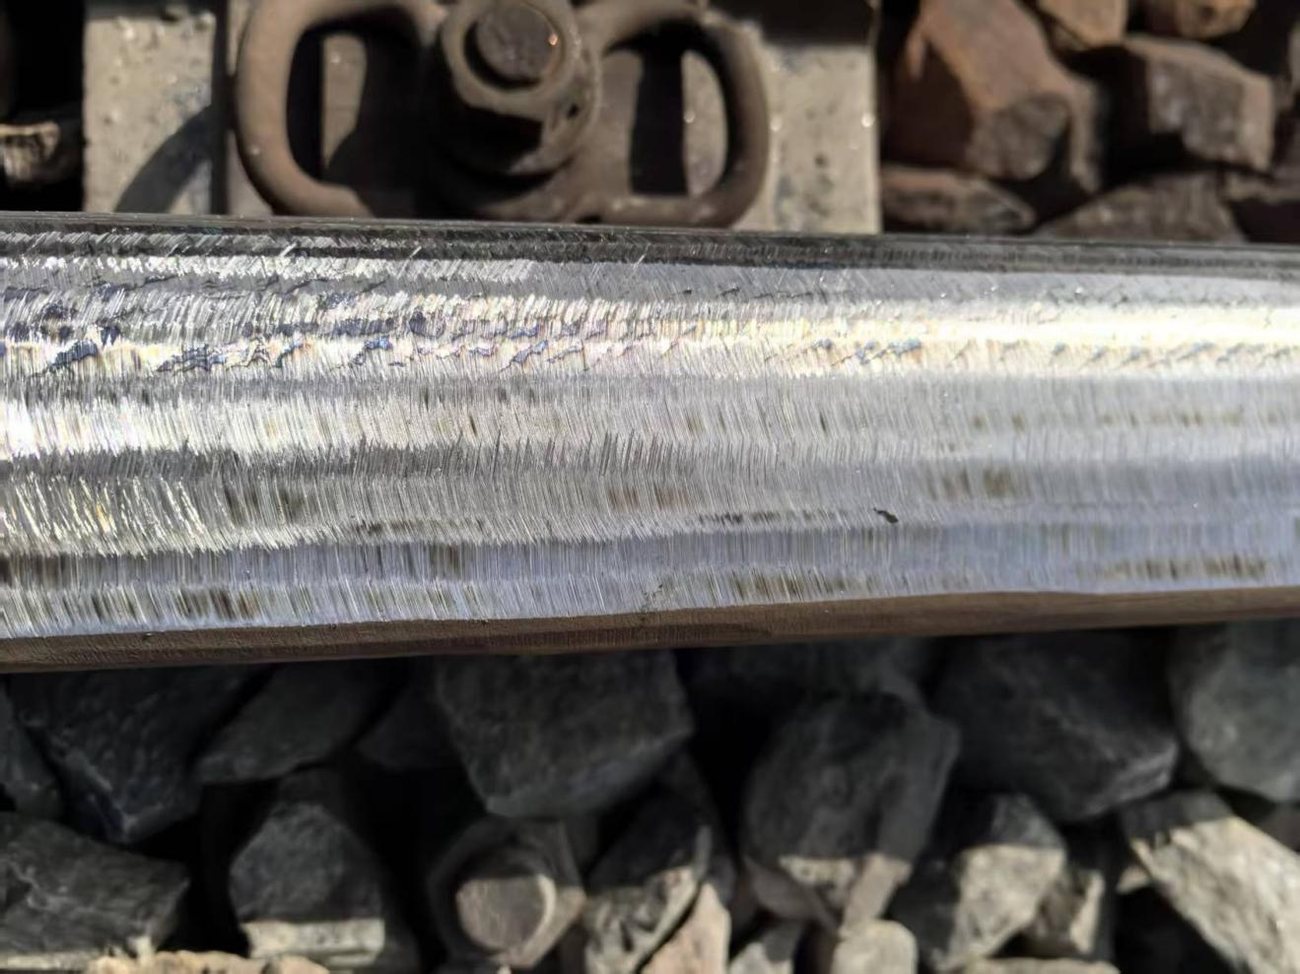
Почему железные дороги пришли в упадок: причины сбоев в расписании.
Категория трека Преобладающий режим нанесения урона Как это выглядит Что помогает при этом измельчение? Высокоскоростной пассажирский Усталость от качения при контактном воздействии Нарастание трещин в головке блока цилиндров, образование накипи на поверхностном слое. Удаляет потрескавшийся слой до того, как трещины начнут распространяться вниз к головке; поддерживает профиль, обеспечивающий равномерное распределение контактного давления. Тяжеловесные грузы Дробление, образование борозд, отслаивание под высокими осевыми нагрузками Головка деформирована, металл выдавлен за угол измерительного прибора, поверхность отслоилась. Восстанавливает форму головки; удаляет изношенную поверхность до того, как распространится обстрел. Смешанное движение Волнистость и неравномерный износ Периодические волновые структуры на характерных длинах волн Срезает волну в её самой глубокой точке за первый проход, затем выравнивает поверхность. Городской транспорт, кривые малого радиуса (менее 1000 м) Износ углов щупа, гофрирование Металл на верхней части ноги стерся, на обеих частях образуются складки. Асимметричная шлифовка: разный профиль для каждой ноги. Как на самом деле работает шлифовальный проход
Активное измельчение Пассивное шлифование Как загружается головка Приводные двигатели обеспечивают контролируемое давление шлифования, угол шлифовки устанавливается для каждой головки. Камни прижимаются к рельсу под действием веса и геометрии машины, без индивидуального управления приводом. Типичные платформы PGM-48 / PGM-96C (класс GMC-96X), GMC96B, GMC16A, шлифовальные машины для стрелок Высокоскоростные шлифовальные поезда, такие как HSG-CITY и KGM-80J. Скорость вращения поверхности колеса Примерно 50 м/с от 0 до 40 м/с Рабочая скорость машины Обычно от 7 до 16 км/ч. До скорости линии Сила Глубокое, точно сформированное удаление; полный контроль профиля. Быстрое покрытие длинных участков железнодорожных путей, минимальные перебои в движении транспорта. Ограничение Медленный; требует владения мячом. Удаление небольшого количества материала за один проход; меньшая эффективность при лечении глубоких локальных дефектов. Процесс шлифовки рельсов, шаг за шагом.
Виды шлифовки рельсов и когда применять каждый из них
Тип Цель Глубина и проходы Типичная платформа Курок Корректирующая (ремонтная) шлифовка Полностью устраните существующий дефект — гофрирование, отслаивание, проседание, вмятина. Самый глубокий из трех; количество проходов определяется самой глубокой точкой дефекта. Шлифовальный поезд с активными головками Измерения дефектов достигают предельных значений, установленных в правилах ремонта. Профильная (формовая) шлифовка Восстановите поперечную форму головки в соответствии с проектным профилем. Мелководные до среднезернистых, однородные по всему разрезу. Шлифовальный поезд, многоголовочный с наклонными головками Отклонение профиля, износ углов измерительного прибора, контактная полоса расположена не в том месте. Профилактическое шлифование Предотвращайте появление дефектов в рельсах; контролируйте усталость поверхности. Поверхностные, однородные, частые Высокопроизводительный поезд или высокоскоростной поезд с пассивной системой движения Запланированный интервал определяется исходя из интенсивности движения и измеренной скорости износа. Асимметричное (криволинейное) шлифование Придайте разный профиль верхней и нижней частям кривой. Средний размер, с самым большим срезом на углу верхней части ножки. Шлифовальный станок с независимым управлением головкой Боковой износ и усталость кромок колеи на кривых малого радиуса Шлифовка швов и локальная шлифовка Восстановить геометрию в местах сварных швов, ремонтных работ и устранения отдельных дефектов, которые поезд не может устранить самостоятельно. Локальный, глубина определяется выступом или дефектом. Ручная или портативная машина Выступы сварного шва, ремонт наслоений, локальные повреждения. Шлифовка поворотных ворот Скорректируйте профиль на стрелочных переводах, пересечениях и переходных зонах. Средний уровень, ограничения связаны с наличием участков, где удаление металла невозможно. Шлифовальный станок для стрелочных переводов, большой станок плюс малый станок. Отклонение контактной полосы и профиля на повороте; жалобы на качество езды. Шлифовальные станки и поезда: выбор подходящей платформы
Класс платформы Примеры Шлифовальные головки Где он используется Формат колеса Высокопроизводительный шлифовальный станок Рельсовые шлифовальные машины Loram, Speno, Harsco; PGM-48, PGM-96C (класс GMC-96X) от 48 до 96+ камней, активный Магистральные линии, тяжеловесные грузы, высокоскоростные перевозки, длинные участки 260 × 90 × 154 мм, 260 × 90 × 153 мм, 260 × 83 × 152 мм Шлифовальный станок средней производительности GMC96B (колеса типа G3), GMC16A с двойным приводом от 48 до 96 Магистральные и региональные линии; рабочая лошадка многих сетей. 250 × 75 × 150 мм, 180 × 105 × 90 мм Высокоскоростной пассивный поезд HSG-CITY, KGM-80J Непрерывные каменные комплекты Длинные дистанции на скорости движения по прямой; профилактическая работа по профилированию с минимальным владением. Камни Φ119–122,5 × 71,5–74,5 мм, 0–40 м/с шлифовальная машина для стрелок и переключателей Стрелочные переводы Harsco RGH20C и аналогичные. Меньшие по размеру многоугольные головки Стрелки, переезды, работы в зонах ограниченного доступа 280 × 25,5 × 116 мм, 150 × 80 × 5/8", 150 × 77 × M20, 150 × 27 × 92 мм Ручной и портативный Машины Geismar, Robel и аналогичные. от 1 до 2 Завершение сварки, выявление отдельных дефектов, контроль после прохождения поезда. Колеса формата 150 и 125 мм на оправках M20 / M8 / 32 мм. Выбор целевых профилей и шлифовальных кругов
семейство машин Формат колеса Примечания Harsco PGM-48, PGM-96C 260 × 90 × 154 мм Алюминиевая ступица, цирконий-оксид алюминия, зернистость 16, скорость 50 м/с Класс G1 (GMC-96X, PGM-96C) 260 × 90 × 153 мм Алюминиевая ступица, 50 м/с Спено / CRRC GMC96B (класс G3) 250 × 75 × 150 мм Технические характеристики, использованные в кампании по перевозке тяжелых грузов в Шуохуане. Шлифовальный станок Speno GMC16A с двойным приводом 180 × 105 × 90 мм Алюминиевая ступица, армированная стекловолокном. Шлифовальные машины Лорама 260 × 83 × 152 мм Композитный абразив, зернистость 16, скорость 50 м/с Механический шлифовальный поезд 350 × 60 × 127 мм, 350 × 50 × 127 мм, 350 × 35 × 127 мм, 350 × 25 × 127 мм Оксид циркония; камень диаметром 25 мм весит 12,88 кг. Стрелочный перевод Harsco RGH20C 280×25,5×116 мм, 150×80×5/8", 150×77×М20 Железная ступица, армированная стекловолокном Класс шлифовки стрелок G6 150 × 27 × 92 мм Работа над профилем явки Высокоскоростной пассивный (HSG-CITY, KGM-80J) Φ119–122,5 × 71,5–74,5 мм Оксид циркония-глинозема, 0–40 м/с Абразивный тип Прочность на сжатие Степень помола Оксид циркония 308,0 МПа 41.0 Обожженный коричневый оксид алюминия 124,0 МПа 22.4 Белый оксид алюминия 103,2 МПа 11.9 Настройки параметров, определяющие результат
Параметр Установите слишком низкое значение Установить слишком высоко Рабочая скорость машины Более длительный контакт увеличивает локальный теплообмен; возрастает риск ожога на мягком рельсе. Меньше металла удаляется за один проход; требуется больше проходов, и желаемый профиль может быть не достигнут в доступном диапазоне. Мощность/прижимная сила головки Колесо покрывается глазурью без порезов; поверхность полируется, а не шлифуется, и сохраняются следы усталостного разрушения. Перегрузка двигателя и шпинделя; риск ожога, повреждения колеса и появления синей полосы на головке. Класс твердости колесного диска (твердость сцепления). Колеса быстро изнашиваются, теряется контроль размеров между заменами, увеличивается расход топлива. Из-за слишком долгой выдержки зерна на рельсах образуется глазурь, повышается температура, и периодически появляются следы от колес. Глубина за один проход Дефект не достигает своей самой глубокой точки и появляется снова в течение нескольких недель; поверхность может упрочниться в результате механической обработки. Чрезмерная резка по металлу, синяя полоса и преждевременное исчерпание запаса глубины рельсов. Программа Железнодорожный транспорт и пошлины Рабочие параметры Результат Бюро Наньнина, GMC-96X, 2022 Смешанный магистральный маршрут, двухчасовое ночное закрытие Стандартные производственные настройки 18,72 км по перевалам за один двухчасовой промежуток времени. Линия Иян, 2023 г. Тяжелые перевозки, 68 км, 40 тонн/год, 60 кг/м U71Mn и U75V 12 км/ч, 15,6 кВт 145 миль/км при среднем расходе 25,45 мм = 5,7 миль/км на мм Линия Шуохуан, 2023 г. Тяжелые грузы, 75 кг/м вверх и 60 кг/м вниз. 15 км/ч, 13,8 кВт 172,8 км пробега при среднем расходе 34,67 мм = 4,98 км пробега на мм Высокоскоростной поезд Хэфэй-Ухань, PGM-96C 07701 Высокоскоростной двигатель, 3600 об/мин 16 км/ч, 68% мощности (20,4 кВт), 260 × 90 × 154 мм при 50 м/с 4,28 км пробега на милю против 3,27 у текущего колеса (в 1,31 раза больше); в среднем 214,22 км пробега на колесо. Цзянмэнь, шлифовальная машина Loram DM01, 2026 Тяжелый груз, 80% мощности, 7 км/ч Новые камни Молатона на головах 1/3/5/7, камни действующего канцелярии на 2/4/6/8 Расход материала составляет 0,079–0,151 мм на 100 м прохода; шероховатость 1,05–9,0 мкм; синяя полоса отсутствует. Приемка: Как доказать, что шлифовальная работа завершена
Элемент приемки Критерий Метод Продольная поверхность Отклонение 0,3 мм или менее Линейка длиной 1 м с щупом Шероховатость поверхности Ra ≤ 10 мкм прибор для измерения шероховатости поверхности Поперечный профиль Измеренный профиль находится в пределах допустимого диапазона целевого профиля; центр выпуклости рельса +0,2 / −0,4 мм, другие зоны головки ±0,2 мм в рамках индекса, используемого в некоторых сетях. Измерительное устройство для профиля, позонное сравнение с проектным профилем. Оценка соответствия профиля Если профиль соответствия сети оценивается по 100-балльной шкале, то значение 85 и выше считается отличным, а 70 и выше — приемлемым на уровне отдельных участков. Рассчитано на основе измеренного профиля. Состояние поверхности Отсутствие сплошной синей полосы, оксидного слоя, периодических следов от колес Визуальный осмотр готовой поверхности Глубина удаления Удаление основного металла в рамках разрешенного бюджета, как правило, ограниченное 0,5 мм за одно вмешательство. Записи измерений глубины и пройденных участков Переход и обтекатель Сглаживание стыка между грунтовым и грунтовым рельсом составляет более 1‰. Линейка и измерение Стрелочные переводы, кривые и сварные швы: шлифовка там, где это труднее всего.
Структура затрат: что включает в себя кампания по прокачке персонажа.
Шесть ошибок, которые портят тяжелую работу
Кто должен выполнить работу: собственный автопарк, подрядчик или поставщик колес.
Что именно удаляется за один проход шлифовки?
Насколько глубоко должна проходить шлифовальная обработка головки рельса?
Как часто следует планировать профилактическую шлифовку?
В чём разница между корректирующей и профильной шлифовкой?
Какой шлифовальный круг подходит для железнодорожных путей, предназначенных для перевозки тяжелых грузов?
Как проверить профиль после шлифовки?
Может ли шлифовка устранить усталость от контакта при качении без чрезмерной обработки?
Сколько стоит один километр шлифовальной кампании?
Поговорите с производителем колес, стоящим за этими цифрами.