Рельсошлифовальная машина: как выбрать рельсошлифовальную машину для вашего пути в 2026 году
- доля
- Время выпуска
- 2026/10/11
Резюме
Как выбрать шлифовальный станок для рельсов: типы станков, важные характеристики, соответствие профилю рельсов и марке стали, форматы шлифовальных кругов и контрольный список для покупки.
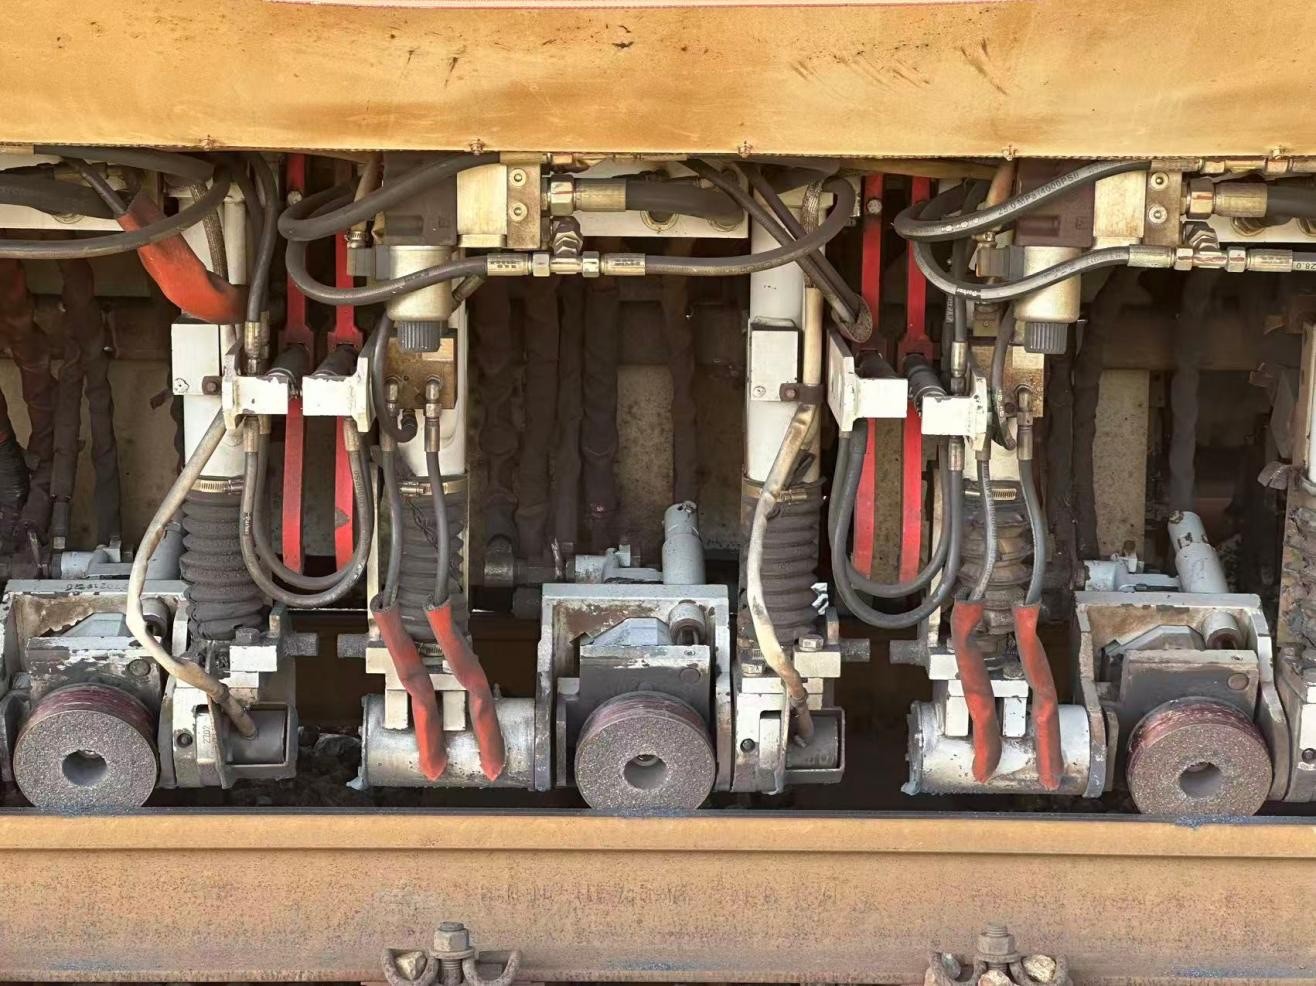
Выбор рельсошлифовальной машины — это решение о закупке, которое фиксирует ваши затраты на шлифовку километра на следующее десятилетие, поскольку машина определяет, сколько проходов потребуется для устранения дефекта, какое шлифовальное колесо она использует и вписывается ли работа в фактически доступные вам сроки. В этом руководстве рассматриваются семейства машин, находящихся в эксплуатации, технические характеристики, которые фактически влияют на результаты, как подобрать машину под конкретный участок пути, а не по брошюре, и что следует включить в контрольный список покупки — включая расходные материалы, на которые приходится большая часть эксплуатационных расходов.
В одном предложении: Выбор шлифовального станка для рельсов следует начинать с определения места шлифовки, необходимого количества снимаемого металла и допуска, который должен обеспечить оператор, при этом шлифовальный круг следует рассматривать как часть технических характеристик станка, а не как покупку, совершенную позже.
Что на самом деле должна делать машина
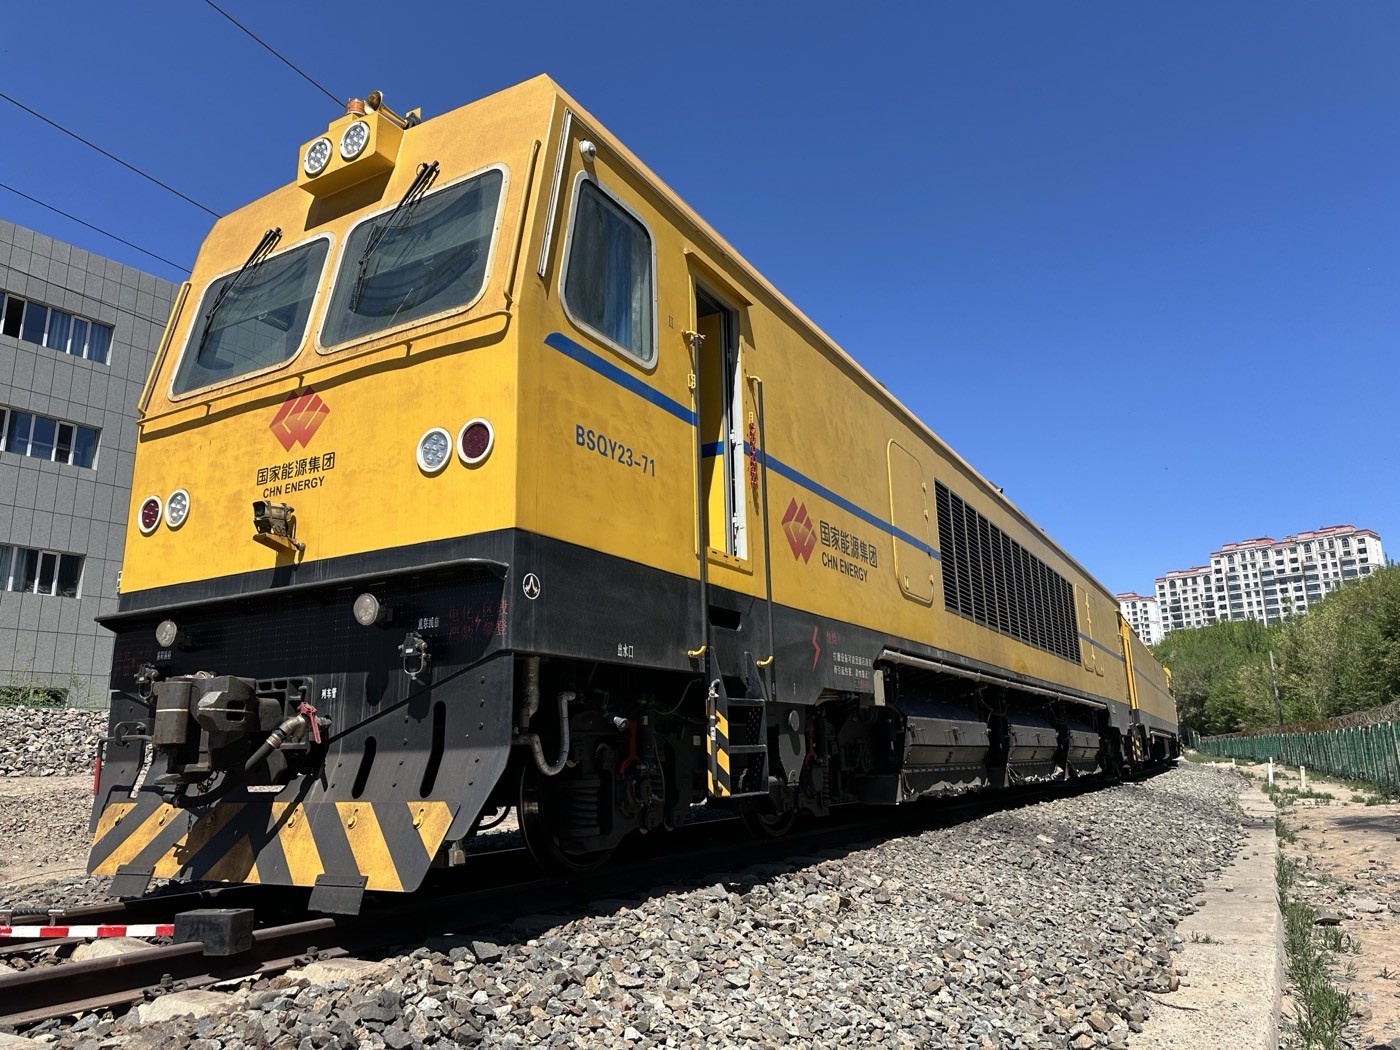
Рельсошковая машина — это не финишный инструмент, прикрепленный к путевой машине. Это инструмент, с помощью которого путевой оператор контролирует геометрию контакта колеса и рельса, а этот контакт определяет качество езды, уровень шума, срок службы рельсов и, в крайнем случае, вероятность поломки рельса.
Эта работа делится на четыре этапа, которые ни одна машина не выполняет хорошо:
- Профилактическое шлифование Удаляет тонкий поверхностный слой в течение цикла, до появления дефектов, чтобы профиль оставался в пределах допуска, и удаляет поверхностный слой в местах зарождения усталостных трещин.
- Корректирующая шлифовка Удаляет существующие повреждения — гофрированность, отслоение, сколы, пластическую деформацию в углу измерительного прибора — до неповрежденного металла.
- Профильная шлифовка Восстанавливает расчетное поперечное сечение, что фактически является операцией, которая исправляет особенности работы: положение контактной полосы, эквивалентную конусность и боковые силы, вызывающие боковой износ на кривых.
- Локальная отделка Эта работа связана со сварными швами, отдельными дефектами, выступами стрел и ножами выключателей в местах, до которых физически не может добраться шлифовальная машина, установленная на поезде.
Выбор станка определяет, какие из этих четырех задач вы вообще сможете выполнить и насколько экономично это будет. В этом и заключается вся проблема выбора, и именно поэтому решение обычно заключается в комбинации станков, а не в покупке одного — этот вопрос стоит обсудить еще до открытия каталога.
Ниже представлены два показателя приемлемости, поскольку именно по ним оценивается работа. В китайских сетях профиль местности считается приемлемым в пределах... 0,3 мм, измерено с помощью линейки длиной 1 м.с шероховатостью поверхности не крупнее Ra 10 мкмОтсутствие непрерывной синей полосы, градиент с плавным изменением толщины лучше 1‰ и максимальная толщина резания в основном металле 0,5 мм. Станок, не способный обеспечить эти показатели, не справляется со своей задачей, независимо от того, какой объем материала он удаляет. Полный набор критериев и методы их измерения изложены в [ссылка на документ]. Наше руководство о том, что такое шлифовка рельсов и чего она позволяет достичь операторам железнодорожных путей..
Типы рельсошлифовальных машин: ручные, самоходные и для шлифовки поездов.
Рынок делится на три класса, и это деление происходит не по размеру, а по тому, на какую из четырех задач может быть направлена машина.
Для чего используется портативный станок на стрелочных переводах и в сортировочных станциях?
Ручная или переносная рельсошлифовальная машина — это одношпиндельная машина, обычно весом от 60 до 120 кг, которую доставляют на место или перевозят на тележке и устанавливают на рельсы за считанные минуты. Ее экономические показатели прямо противоположны показателям рельсошлифовального поезда: она медленна в расчете на метр, но не требует собственного оборудования, заводского поезда и парка техники, и достигает мест, куда не может добраться ничто другое.
Список профессий, зависящих от этого, длиннее, чем ожидает большинство инженеров:
- Отделка сварных швов. После алюмотермической или контактной сварки необходимо снять воротник и соединить рабочую поверхность с основным рельсом. Это наиболее распространенное в мире применение портативных сварочных аппаратов.
- Меняйте лезвия и лягушки. Ограниченные зоны, тонкие секции лопастей и изогнутые поверхности, которые установка, смонтированная на поезде, не может преодолеть без риска.
- Изолированные дефекты. Деформации, вмятины и локальные сколы в определенном месте, где мобилизация поезда обойдется дороже, чем устранение дефекта.
- Переходы между поворотами и зоны съездов. Короткие участки, где профиль дороги меняется, и поезд не может нарастить свой съезд.
- Депо, подъездные пути и буферные упоры. Поезд так и не добрался до нужного места.
Рабочая скорость обычно 1–2 км/ч с одной головкой, а достижимая точность на самом деле лучше, чем у поезда: профильное управление ≤ ±0,1 мм и качество обработки поверхности ≤ Ra 6 мкм Достижимы для этого класса материалов, в отличие от точности ≤ ±0,2 мм и Ra < 10 мкм для транспортных средств. Причина проста — головка с ручным управлением работает медленно и локально, поэтому оператор может позволить себе высокую точность.
Доминируют две силовые архитектуры. Машины на бензине или дизельном топливе работают всю смену где угодно; электрические машины тише и экологичнее; а машины с литий-ионными батареями стали стандартом для тоннелей, закрытых станций и ночной работы в метро, где основными ограничениями являются выхлопные газы и шум. Типичная стрелочная машина с литий-ионными батареями, находящаяся в эксплуатации в настоящее время, работает на... Бесщеточный двигатель постоянного тока мощностью 4,7 кВт, работающий от батареи емкостью 72 Ач., с Точность подачи 0,1 ммскорость вращения колеса 3600 об/мина от −80° до +30° диапазон отклонения колеса и Вертикальный ход подачи 200 мм — Достаточный диапазон перемещения и углов, позволяющий следовать геометрии стрелок и переездов с помощью одной машины.
Самодвижущаяся середина
Между ручными машинами и полноценными поездами находится класс машин, который легко упустить из виду, но который часто оказывается наиболее выгодным в сетях среднего размера: самоходные шлифовальные машины со скромным количеством персонала. Они обладают собственной тягой и мощностью, поэтому могут перемещаться между участками без локомотива и работать без ремонтного поезда, но не обладают такой же производительностью, как 48-стоунный состав. Для региональных линий, промышленных железных дорог или метрополитена с короткими ночными окнами этот класс часто превосходит оба крайних варианта по общей стоимости.
Опубликованные параметры типичного 12-головочного станка иллюстрируют диапазон возможностей этого класса: 12 × 12 кВт мощности шлифования, скорости вращения шлифовального круга 4000–6500 об/миндиапазон углов наклона головы от −72° до +20°, 0,2–0,3 мм удаление пыли за один проход, пылеудаление 5000 м³/чрабочая скорость около 300 м/чи комплект из 12 колес, подходящий примерно для 1000 м пути. Эти цифры описывают машину, которая не выиграет соревнование с поездом-измельчителем, но сможет преодолеть короткий участок, депо или проехать в ночное время без мобилизации целого парка поездов.
Шлифовальный станок против одношпиндельного станка: выбор для шлифовки длинных магистральных линий.
Выбор между поездом и портативным устройством действительно сводится к масштабу, и арифметика беспощадна в обоих случаях.
Сравнение с реальным положением дел, которое мы подробно изложили в нашем документе. сравнение портативных рельсошлифовальных машин и полноразмерных рельсошлифовальных установокВ итоге всё сводится к следующему:
| Портативный / ручной | Шлифовальный поезд | |
|---|---|---|
| Орел | 1–2 | 16–20, до 48 колес на группу |
| Рабочая скорость | 1–2 км/ч | 3–16 км/ч |
| Управление профилем | ≤ ±0,1 мм | ≤ ±0,2 мм |
| Отделка поверхности | ≤ Ra 6 мкм | < Ra 10 мкм |
| Типичная задача | Сварные швы, стрелки, отдельные дефекты, переходы кривых | Восстановление профиля, устранение гофрирования, профилактические программы. |
| Логистика | Доставлено на место, поднято и установлено на рельсы за считанные минуты. | Требуется передача права собственности и рабочий поезд. |
Решающим фактором является производительность на одну колесную пару, а не скорость. На высокоскоростном вагоне с 48 колесами шлифует только одна группа. 10-15 км непрерывно до окончания съемок, а также документированная кампания на территории Лючжоу. 18,72 км·проезд в течение двухчасового ночного окнаПереносной станок не может сравниться с этим, и никакие навыки оператора не изменят этого. Точно так же ни один шлифовальный станок не сможет обработать сварной шов или цоколь. Сети, владеющие только одним из этих двух вариантов, в конечном итоге либо оставляют локальные дефекты без внимания, либо платят за работу, выполняемую вручную, по тарифам, установленным для таких станков.
Для большинства операторов практичным решением является смешанный парк техники: поезд или вагон для километров магистральных линий, стрелочный перевод для участков с ограниченной геометрией рельсов и передвижные установки для сварки и последующего контроля. Если сфера деятельности действительно национальная, а не местная, услуги по шлифованию рельсов можно заказывать, а не покупать, и компромиссы между владением, арендой и заключением контракта рассматриваются в отдельном разделе. Наш путеводитель по компаниям, занимающимся шлифовкой рельсов, и как их оценить..
Основные характеристики станка: мощность, глубина резания и размер колеса.
В брошюрах приводятся разные заголовки, что затрудняет сравнение. Вот шесть показателей, которые напрямую отражают объем выполненной работы.
Удаление за один проход. Это наиболее важный показатель, поскольку он определяет, сколько проходов требуется для устранения дефекта и, следовательно, сколько времени занимает обработка пути. Большой шлифовальный состав удаляет дефекты. 0,1–0,3 мм за проход; небольшая машина, как правило, ограничена ≤0,1 ммЭто различие важно, потому что профилактические работы *требуют* неглубокой резки в соответствии с графиком, в то время как корректирующие работы требуют достаточной глубины, чтобы достичь здорового металла без непрактичного количества проходов. Станок, который не может выполнить глубокий проход, не сможет очистить образовавшуюся гофрированность; станок, который не может выполнить стабильно неглубокий проход, перегрузит профилактическую программу.
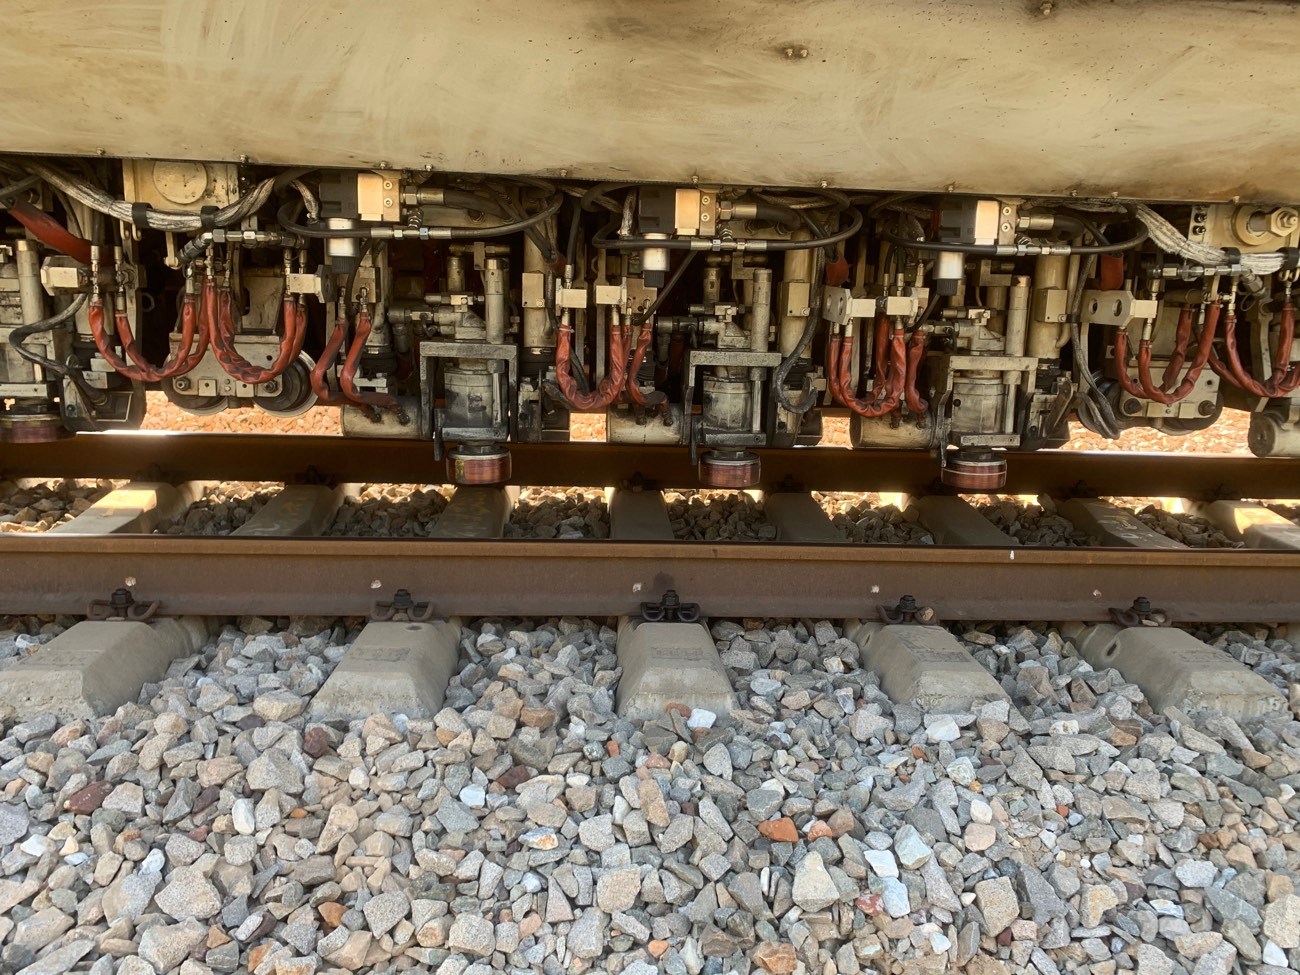
Шлифовальная мощность головки. Речь идёт не о суммарной установленной мощности, а о мощности, фактически передаваемой в точке контакта. В автомобиле большой грузоподъемности могут быть сотни киловатт, распределенных между 48–96 головками. Типичный ручной станок потребляет менее 5 кВт на одной головке. Показательные данные из реальных кампаний: автомобиль весом 48 стоунов (около 227 кг), работающий на... 68% от доступной мощности шлифования (20,4 кВт на головку) при 3600 об/мин и 16 км/чи шлифовальные поезда, работающие на 15,6 кВт (12 км/ч) и 13,8 кВт (15 км/ч) при перевозке тяжелых грузов. Мощность, передаваемая на головку блока цилиндров, определяет поведение колеса под нагрузкой и, следовательно, риск возгорания.
Подсчет и расстановка гостей. Большее количество локомотивов означает большую площадь покрытия за один проход и более широкий профиль, но также и больший расход колёс на километр. Обычно на основных линиях используется локомотивная система из 16 или 20 локомотивов; в вагонах большой вместимости используется от 48 до 96 локомотивов. После определённого момента ограничением становится не количество локомотивов, а обеспечение колёсами — 96 локомотивов потребляют большое количество расходных материалов, и затраты покрываются текущим бюджетом, а не капитальным.
Размер колеса, диаметр цилиндра и номинальная скорость. Каждая головка разработана для определенного формата колеса, и форматы не взаимозаменяемы. Необходимо ознакомиться со спецификацией, включающей диаметр × толщину × диаметр отверстия, а также номинальную периферийную скорость. В поддерживаемых нами семействах машин используются следующие форматы:
| Машина | Формат колеса | Номинальная скорость |
|---|---|---|
| Harsco PGM-48 / PGM-96C (класс GMC-96X) | 260 × 90 × 154 мм | 3630 об/мин |
| Harsco PGM-96C (альтернативный) | 260 × 90 × 153 мм | 3630 об/мин |
| шлифовальные станки Loram | 260 × 83 × 152 мм | машинный рейтинг |
| Speno / CRRC GMC96B (тип G3) | 250 × 75 × 150 мм | машинный рейтинг |
| Speno GMC16A (двойное питание) | 180 × 105 × 90 мм | машинный рейтинг |
| Мекно | 350 × 60 / 50 / 35 / 25 × 127 мм | 2730 об/мин |
| Стрелочный перевод Harsco RGH20C | 280 × 25,5 × 116 мм | 3630 об/мин |
| Стрелочный перевод Harsco RGH20C | 150 × 80 × 5/8", 150 × 77 × M20 | 6000 об/мин |
| Шлифовальная машина для стрелок G6 | 150 × 27 × 92 мм | машинный рейтинг |
| Ручные и портативные машины | 150 × 70 × M20, 150 × 65 × M20, 150 × 75 × 32, 125 × 65 × 20 | 6000–7500 об/мин |
Мы поставляем полный ассортимент продукции в этих форматах; Ассортимент шлифовальных кругов для рельсов Они перечислены по семействам машин. Дорогостоящая и распространенная ошибка — предполагать, что шлифовальный круг, подходящий к шпинделю, подойдет и для обработки головки. Диаметр цилиндра, толщина и номинальная скорость должны совпадать, а характеристики абразива должны соответствовать условиям эксплуатации. Вопрос о том, может ли один шлифовальный круг использоваться для нескольких типов машин, остается открытым. конкретный ответи мы рассмотрели это отдельно.
Угол и диапазон перемещения. Диапазон регулировки определяет, какую геометрию может достичь станок: диапазон наклона головки, вертикальный ход подачи и боковое перемещение. Стрелочному станку необходим широкий диапазон отклонения (упомянутый ранее литиевый станок обеспечивает диапазон от −80° до +30°), а также достаточный ход для следования геометрии отвала и крестовины. Для магистрального поезда необходимы согласованные углы наклона нескольких головок для формирования полного профиля за один проход.
Удаление пыли и выбросы. Речь идёт не о работе в туннелях, метро и на станциях — именно технические характеристики определяют, сможет ли машина вообще там работать. Производительность извлечения указывается в м³/ч, и важна именно эффективность улавливания мелких частиц, а не номинальный расход воздуха, поскольку именно субмикронная стружка попадает в контактную сеть и сигнальное оборудование.
Интерфейс крепления и привода. Самая непривлекательная характеристика и та, которая с наибольшей вероятностью может привести к поломке машины. Формат крепежа, резьба и эффективная длина зацепления должны соответствовать головке; на больших колесах резьба отверстия для болта с определенным минимальным зацеплением указывается не просто так, а замена крепежных элементов для установки колеса — это решение, которое обходится дороже, чем само колесо.
Рельсошная машина для железной дороги против рельсошошной машины для железнодорожных путей: подбор оборудования в соответствии с профилем рельсов.
Эти два термина используются неточно, и эта неточность приводит к реальным ошибкам при закупках. Важное различие заключается не в формулировке, а в типе и профиле рельсов, с которыми должна работать машина:
- Вес рельса и геометрия головки. Станок, настроенный для рельсов с плотностью 60 кг/м, не будет автоматически работать с рельсами с плотностью 75 кг/м, и наоборот. Ширина головки, геометрия контакта и целевой профиль изменяются, и углы шлифовки, обеспечивающие правильный профиль 60 E1, не обеспечивают правильный профиль 75 кг/м путем масштабирования.
- Марка рельсовой стали. В китайских сетях используются рельсы плотностью 60 и 75 кг/м из сплавов U71Mn, U75V и U78CrV. Упрочненные головкой и микролегированные марки рельсов изнашиваются иначе, чем стандартные углеродистые рельсы, и гораздо менее устойчивы к горячей резке — та же комбинация машины и колеса, которая хорошо работает с U71Mn, будет работать и с U78CrV. Как твердость рельсовой стали влияет на выбор колеса Это вопрос, на который стоит ответить до того, как будет определена конкретная модель машины, поскольку ответ на него накладывает ограничения на оба аспекта.
- Состояние профиля в начале. Станок, используемый для восстановления профиля, должен быть способен достичь целевого значения, начиная с измеренного начального участка. Если отклонение велико, количество проходов и объем удаляемого материала за один проход должны быть достаточными для его устранения в пределах доступного количества проходов; если же отклонение незначительно, то более легкий станок справится с задачей за гораздо меньшую стоимость.
Практическая проверка заключается в том, чтобы взять измеренный профиль рельса и проектный профиль для этого участка, вычислить максимальное отклонение и определить, какая комбинация проходов и количества съемов за проход позволит устранить его за один проход. Этот единственный расчет позволяет исключить большинство неподходящих машин еще до составления сметы — и именно он определяет, сколько колес потребуется для выполнения работы.
Есть еще один аспект, который стоит упомянуть, поскольку он создает проблемы для операторов на длинных участках: Профиль неравномерный по всей протяженности маршрута.Рельсы на прямых участках пути, на высоких рельсах кривых, на низких рельсах и в переходных зонах изнашиваются по-разному, и машина, которая хорошо держит профиль в одних условиях, может этого не делать в других. Вот почему наше отдельное руководство по шлифованию профиля рельсов Рассматривает целевой профиль как решение, принимаемое для каждого отдельного местоположения, а не как единый показатель для всей сети.
Как подобрать станок под выполняемую работу
Начинайте с задачи, двигаясь в обратном порядке. Шесть вопросов, заданных в таком порядке, сузят круг до двух-трех кандидатов — и это: те же шесть, которые мы используем когда клиент спрашивает, как выбрать шлифовальный станок для железнодорожных путей.
1. Где происходит шлифовка? Километры открытой магистрали или стрелки, сварные швы и отдельные дефекты? Ответ мгновенно разделяет рынок пополам. Объём работ на магистрали указывает на транспортное средство или поезд; объём работ на стрелки, сварные швы и депо указывает на портативные или компактные машины.
2. Какое количество металла необходимо снять и как часто? В профилактических программах, выполняемых в рамках цикла, требуется неглубокая, равномерная обработка, при этом приоритет отдается стабильности, а не мощности резки. Для корректирующих работ на уже сформировавшейся неровности требуется большая глубина обработки. Машина, оптимизированная для одной задачи, представляет собой компромисс в отношении другой, и парк машин, который должен выполнять обе задачи, нуждается в большем количестве машин, чем один класс — это наиболее распространенная проблема планирования, которую мы наблюдаем.
3. Какой источник питания может поддерживать данный объект? Литиевые локомотивы подходят для туннелей, закрытых станций, ночных окон метро и любых мест, где ограничены выбросы выхлопных газов или уровень шума; дизельные или электрические — для длительных поездок с высокой производительностью по открытым участкам пути. В сети, включающей как туннельные, так и открытые участки, решением может стать использование двух машин, а не одного компромиссного варианта.
4. Какую точность необходимо подтвердить при передаче объекта? Здесь в спецификацию вступает стандарт приемки. Если оператор должен продемонстрировать профиль с точностью до ≤0,3 мм относительно критерия линейки и Ra ≤10 мкм без посинения, то станок должен обеспечивать повторяемость на этом уровне, а метод измерения должен существовать независимо от станка. Для стрелок и рельсов обычно требуется возможность копирования, а не плоского среза.
5. Соответствует ли подача колеса головке? Диаметр шлифовального круга, диаметр отверстия, толщина, абразив, зернистость и номинальная скорость — все эти параметры должны соответствовать конструкции шлифовальной головки. Станок, единственным пригодным к использованию шлифовальным кругом которого является импортный круг с длительным сроком поставки, — это станок, доступность которого ограничена этим сроком поставки.
6. Какая поддержка предоставляется в связи с этим? Ввод в эксплуатацию, обучение операторов, поставка запасных колес, время реагирования и возможность изготовления нестандартных колес при нестандартных размерах машины. Для машины, рассчитанной на пятнадцать лет эксплуатации, система технической поддержки действует дольше, чем указано в технической спецификации.
Если вы правильно определитесь с этими шестью пунктами, выбор станка, как правило, будет очевиден. Если допустите одну ошибку, затраты проявятся позже, обычно это будет повторная шлифовка, сокращение срока службы шлифовального круга вдвое или простой станка из-за того, что необходимое оборудование не соответствовало тому, что было у оператора.
Еще два вопроса выходят за рамки этих шести, но определяют коммерческую модель: Сколько километров в год будет фактически перемалывать эта машина?, и Как долго длится владение?Если годовой пробег невелик или потребность носит эпизодический характер, заключение договора на оказание услуг или аренда мощностей может оказаться более выгодным вариантом, чем владение собственным транспортом, поскольку гибкость ценится выше, чем простое использование. Если же пробег высок и постоянен, то владение собственным транспортом обычно является правильным решением, и расчет основывается на стоимости километра, а не на капитальных затратах.
Что не решает эта машина: колеса, расходные материалы и стоимость километра пробега.
Это раздел, которому большинство покупателей уделяют недостаточно внимания при принятии решений о закупках, и именно здесь фактически размещается операционный бюджет.
Шлифовальный круг — это не просто вспомогательное устройство станка; это половина режущей системы. Два круга одинаковых номинальных размеров, но с разными характеристиками абразива и скрепки, будут вести себя по-разному тремя способами, которые оператор ощущает непосредственно: Сколько металла снимается за один проход, как долго прослужит колесо, и не пригорела ли поверхностьВсе три показателя измеримы, и различия между ними значительны.
Данные полевых исследований, полученные в ходе китайских кампаний, подтверждают этот тезис:
| Кампания | Машина и состояние | Результат |
|---|---|---|
| Лючжоу, 2022 год | GMC-96X, двухчасовое ночное окно | 18,72 км·перевалов; износ колес 20–30 мм против 43,5–59 мм для импортированного эталонного колеса |
| Линия Иян – Янкоу, 2023 г. | 12 км/ч, 15,6 кВт; Всего 145 пасс-км | Средний износ 25,45 мм → 5,7 км пробега на мм колеса |
| Перевозка тяжелых грузов компанией Shuohuang, 2023 год. | 15 км/ч, 13,8 кВт; Всего 172,8 пасс.-км | Средний износ 34,67 мм → 4,98 км пробега на мм колеса |
| Высокоскоростной поезд Hewu, 2020 год. | PGM-96C, мощность 68% (20,4 кВт), 3600 об/мин, 16 км/ч, 260 × 90 × 154 мм при 50 м/с | 4,28 км/мм против 3,27 для действующего колеса — увеличение продолжительности жизни в 1,31 раза; в среднем 214,22 км пробега на колесо |
Внимательно прочтите фразу Лючжоу, поскольку она наиболее ясно демонстрирует ценность выбора шлифовального круга. Два круга на одном и том же станке, в одном и том же окне, выполняющие одну и ту же работу: один комплект износился на 20–30 мм, другой — на 43,5–59 мм. Для достижения того же результата круги израсходовали примерно вдвое больше расходного материала, и разница не была связана со станком. Стоит пересчитать любые затраты на станок, исходя из предположения, что срок службы кругов может отличаться в два раза, поскольку именно это подтверждают имеющиеся данные.
По той же логике, речь идет не о цене колеса, а о цене. стоимость за километр — расход колес на километр, умноженный на цену за колесо, плюс время, затраченное на проезд по трассе. Наш справочник цен на шлифовальные круги для рельсов В нашем документе объясняется, какие решения по техническим характеристикам влияют на цену, а также факторы, определяющие стоимость километра, включая то, как количество проходов влияет на общую сумму счета. анализ стоимости шлифовки рельсов за километр.
Перед тем как машина начнет выполнять какие-либо действия, необходимо проверить три потребляемых свойства:
- Сила вращения. Шлифовальный круг для рельсов работает с высокой скоростью вращения под нагрузкой, а безопасность обеспечивается испытаниями на разрыв. Круг, находящийся в сети, прошел испытание на безопасную скорость вращения при... Скорость вращения 4775 об/мин поддерживалась в течение 30 секунд без разрыва.и испытание на импульсную нагрузку при 6354 об/мин без разрыва, при этом дисбаланс измеряется в 21 г допуски по диаметру и толщине не превышают 39 мм, а допуски по толщине составляют ±1,5 мм — испытания проводились в соответствии со стандартами JB/T 11431-2020 и GB 2494-2014.
- Снижение производительности по сравнению с требуемым уровнем. В ходе испытаний шлифовальных кругов для рельсов, проведенных Институтом абразивной обработки материалов, было установлено, что скорость удаления материала с заготовки превышает технические требования. от 1,4 до 2,6 раз по всем классам, и именно эта разница проявляется в меньшем количестве успешных сдач на тренировочном курсе.
- Склонность к ожогам. Тепловые характеристики определяют, можно ли вообще использовать колесо на рельсах с упрочненной головкой. Сравнительная тепловизионная съемка при 3600 об/мин зафиксировала температуру рабочей поверхности, равную... 124 °C против 143 °C Для импортируемого эталона выбросы SO₂ на 30–35% ниже — это актуально везде, где действуют правила регулирования выбросов.
Производительность машины напрямую зависит от наличия шлифовальных кругов, а именно на шлифовальном круге и выполняется программа шлифовки. Будь то шлифовальный круг переносной машины или шлифовальный круг поезда. взаимозаменяемы Это вопрос, определяющий, какая часть смешанного парка оборудования может использовать одну линию расходных материалов. Именно поэтому лучше всего выбирать одну систему, а не приобретать ее по отдельности, и это основа, на которой мы работаем с операторами станков, а также с более широким кругом специалистов. решение для технического обслуживания железных дорог Мы поставляем.
Если проект находится на стадии составления сметы, то в первую очередь стоит подготовить пакет данных, позволяющий сравнивать цены на колеса и оборудование. Наше руководство по получению расценки на шлифовку рельсов В документе указывается, что следует отправить.
Контрольный список для покупки оборудования: запасные части, сервисное обслуживание и обучение.
Покупка оборудования – это пятнадцатилетнее сотрудничество, и документ о вводе в эксплуатацию должен соответствовать этому сроку. Следующие пункты должны быть включены в техническую спецификацию, а не в сопроводительное письмо.
Запасные части и расходные материалы - Цепочка поставок колес: кто производит, каковы сроки поставки, можно ли найти аналогичное колесо на местном рынке. - Гарантированная доступность в течение ожидаемого срока службы оборудования, с указанием годового объема и обязательством по выполнению срочных заказов. - Типичные изнашиваемые детали — ремни, подшипники, гидравлические компоненты, кабели — с перечнем деталей и ценами при передаче. - Возможность изготовления колес нестандартных форматов и минимальный объем заказа.
Обслуживание и реагирование - Поддержка при вводе в эксплуатацию и кто её выполняет. - Время реагирования сервисной службы и методы его измерения. - Возможность удаленной диагностики, если машина оснащена системами измерения и управления. - Поддержка на месте во время первой кампании шлифовки — именно здесь выявляются ошибки в спецификации, и присутствие поставщика превращает потерянную ночь в урок. - График технического обслуживания с указанием интервалов для систем, которые фактически выходят из строя: подшипники шлифовальной головки, гидравлические контуры, система пылеудаления, аккумуляторные батареи на машинах с литиевыми батареями.
Обучение - Обучение операторов работе на конкретном станке, охватывающее не только элементы управления, но и параметры шлифовки: глубину прохода, углы, скорость и признаки перегрева шлифовального круга. - Обучение приемке и замерам — оператор, не умеющий измерить профиль, не может подтвердить качество работы, и обычно именно он подписывает протокол. - Повторное обучение, поскольку настройки шлифовки меняются при смене бригад. Структурированная программа обучения, например, Мы проводим обучение по шлифованию с операторами.Как правило, это окупается за счет сокращения чрезмерной шлифовки. Условия обучения и поддержки также включены в документ. наш ответ на вопрос о том, что происходит после покупки оборудования..
Документация - Измеренные характеристики станка: точность и повторяемость профиля, продемонстрированные на трассе, а не взятые из чертежа. - Спецификация колеса, соответствующая каждой головке, с указанием диаметра отверстия, толщины и номинальной скорости. - Критерии приемки готовой поверхности и метод измерения. - Документация по безопасности колеса — подтверждение испытаний на разрыв и соответствие стандартам.
Коммерческие условия - Годовой расчет расхода топлива на километр пробега колеса с указанием основы расчета. - Условия пробного заказа перед заключением договора на поставку парка колес и ожидаемые результаты пробного заказа. - Будет ли поставщик нести ответственность за соответствие профиля на определенном участке или только за поставку колеса.
Типичные ошибки отбора и к чему они приводят.
Закупка с учетом численности персонала. Самая большая доступная машина не является оптимальным вариантом для сети с большим количеством стрелок или для системы метро с двухчасовыми интервалами движения. Увеличение количества машинных колес обеспечивает пропускную способность, которую вы, возможно, никогда не используете, и расходует колеса независимо от того, используются они для резки или нет.
Укажите тип машины перед тем, как читать рельсы. Профиль, вес, марка стали и измеренное отклонение от проектных параметров — все это должно учитываться при составлении списка потенциальных машин, поскольку эти факторы накладывают на него ограничения. Машины были закуплены для работы на рельсах из стали U71Mn с плотностью 60 кг/м, а затем им было поручено работать на рельсах с упрочненной головкой плотностью 75 кг/м, где запас прочности по горению исчезает.
Рассматривать колесо как отдельную покупку. Это ошибка с самыми серьезными финансовыми последствиями, и приведенные выше данные по Лючжоу это наглядно демонстрируют: та же машина, то же окно, примерно вдвое больший расход колеса. Объединение колеса и машины в единую систему ничего не стоит и имеет огромную ценность.
Предполагается, что точность масштабируется пропорционально цене. Переносной станок обеспечивает точность ±0,1 мм и Ra 6 мкм; шлифовальный станок обеспечивает точность ±0,2 мм и Ra 10 мкм. Медленный станок – самый точный. Покупка большого станка для высокоточной обработки – это покупка неподходящего инструмента по завышенной цене.
Забыть о владении. Реальная производительность машины ограничена временным окном, а не техническими характеристиками. Двухчасовое ночное окно позволило совершить 18,72 км пробега в ходе хорошо организованной кампании; машина, требующая более длительной подготовки или рабочей группы, может не показать и половины этого результата за то же самое время.
Пропуск судебного разбирательства. Испытание на вашем собственном пути, при ваших собственных условиях профиля и уклоне рельсов — единственный способ определить работоспособность колес. Стоит обсудить условия, позволяющие провести точное испытание перед заключением договора на поставку парка техники. Наше руководство по получению расценки на шлифовку рельсов В нем объясняется, как структурировать сравнение таким образом, чтобы судебное разбирательство привело к принятию решения, а не к формированию впечатления. Ассортимент шлифовальных станков для рельсов Это полезный справочник для сравнения форматов между собой.
Покупка без возможности проведения замеров для проверки. Станок, который шлифует, но не может быть проверен на соответствие критериям приемки, — это станок, работу которого нельзя подтвердить приемкой. Метод измерения является частью закупки.
Полевое руководство по семействам машин, с которыми вы познакомитесь.
Любой, кто выбирает шлифовальный станок для рельсов, будет постоянно сталкиваться с одними и теми же семействами, и знание того, какое из них к чему относится, значительно экономит время. Далее следует ориентация, а не рекомендация — станок составляет одну половину спецификации, а шлифовальный круг — другую, и именно этим мы и занимаемся.
Рельсовые шлифовальные поезда Они обеспечивают работу на основных магистралях. Основными платформами, используемыми в глобальном масштабе, являются серии PGM и GMC компаний Speno и Harsco, шлифовальные станки Loram, высокоскоростные и транзитные установки Vossloh, а также серия GMC компании CRRC. Архитектура машин достаточно сильно различается, поэтому форматы колес не могут быть перенесены между семействами; наш каталог производителей рельсошлифовальных станков и семейств машин, которые они поставляют описывает ландшафт и форматы колес, используемые каждой семьей.
Высокоскоростные и пассивные шлифовальные установки Они работают в движении, со скоростью, приближающейся к скорости движения поездов по линии, что делает их единственным классом, пригодным для использования в рамках действующего расписания. По своей конструкции это инструменты поверхностного применения, подходящие скорее для профилактических программ, чем для глубокой коррекции.
Стрелочные и путевые механизмы Они созданы с учетом обеспечения зазоров и копирования: узкие корпуса, широкий угол отклонения головки, а в версиях более высокого класса — управление профилем с ЧПУ, которое следует сохраненному целевому профилю для крестовин и лезвий. При работе со стрелками вопрос приемки касается геометрии и поверхности, а не удаляемого объема, поэтому агрессивный плоский срез — это дорогостоящая ошибка, а не медленная.
Портативные и ручные машины Они выполняют сварочные работы, устраняют дефекты и проводят ремонтные работы на складе. Их важность несоизмерима с их стоимостью: на большинстве сетей это машины, которые обеспечивают чистоту приемочных документов, поскольку они обрабатывают все участки, недоступные для поезда.
Особый случай, заслуживающий упоминания: В отрасли также используются восстановленные шлифовальные машины — старые поезда, переоборудованные под новые шлифовальные головки и системы управления, иногда с другим форматом колес, отличным от оригинального. Это действительно эффективные машины с реальным преимуществом в стоимости, но их характеристики колес часто уникальны для каждой переоборудованной машины, и их стоит уточнить перед приемкой, поскольку формат может не соответствовать ни одному стандартному каталожному изделию. Одна из таких машин, рельсошлифовальная машина Molaton, созданная на основе переоборудованной машины Loram, рассматривается отдельно в наших описаниях машин.
Запросите рекомендацию по оборудованию у компании RailwayCare.
Компания RailwayCare производит шлифовальные круги для рельсов с абразивной связкой с 2004 года — первая компания в Китае, специализирующаяся на этом, с корнями в лаборатории фрикционных материалов Уханьского технологического университета — и принимала участие в разработке JB/T 11431, китайского национального стандарта для шлифовальных кругов для рельсов с абразивной связкой. Под брендом Molaton поставляются круги, соответствующие форматам крепления и привода основных семейств машин, находящихся в эксплуатации, включая Mecno, Speno и CRRC GMC, Harsco PGM и GMC, Loram, а также стрелочные и передвижные машины, при этом размеры указываются для каждой машины отдельно, а не для общего профиля.
Поскольку мы поставляем расходные материалы для множества типов машин, мы знаем, какие комбинации машин и колес подходят для каких путей — и именно эти знания мы можем использовать при принятии решения о выборе. Мы не являемся нейтральной стороной, и мы четко сообщим вам, для каких из ваших машин-кандидатов мы можем поставлять материалы, каков был срок службы колес на аналогичных путях и где технические характеристики кажутся неподходящими для имеющихся у вас рельсов.
Если вы выбираете рельсошлифовальную машину, заменяете колеса на уже находящихся в эксплуатации машинах или пытаетесь выяснить, почему одна машина обходится дороже за километр, чем другая на одной и той же сети, пришлите нам марку и модель машины, тип рельса и марку стали, а также измеренное состояние профиля.
WhatsApp: +86 15072332788
Электронная почта: simon.wang@railwaycare.com
Как выбрать подходящую шлифовальную машинку для моей трассы?
Начиная с определения объема работ, необходимо решить, требуется ли шлифовка километров магистральных линий или стрелок, сварных швов и отдельных дефектов; рассчитать, сколько металла необходимо снять и как часто; проверить, какой источник питания поддерживается на объекте; установить точность, требуемую стандартом приемки; подтвердить соответствие формата колеса головке; и оценить наличие у поставщика запасных колес и квалификацию персонала. Эти шесть вопросов в указанном порядке быстро сужают рынок, и формат колеса чаще всего оказывается ограничивающим фактором, который выявляется слишком поздно.
В чём разница между переносным станком и шлифовальным станком?
Рельсошлифовальная машина включает в себя одноголовочные и компактные многоголовочные станки, используемые для сварки, стрелок и устранения отдельных дефектов, работающие со скоростью 1–2 км/ч с точностью ≤ ±0,1 мм и чистотой поверхности ≤ Ra 6 мкм. Рельсошлифовальный поезд — это самоходное многоголовочное транспортное средство для восстановления профиля и профилактических работ на протяжении нескольких километров магистральных линий, работающее со скоростью 3–16 км/ч с 16–96 головками и обеспечивающее точность ≤ ±0,2 мм. Они выполняют разные задачи, а не одну и ту же работу в разных масштабах, поэтому большинству сетей необходимы оба типа машин.
Сколько стоит эксплуатация рельсошлифовальной машины?
Оценивайте стоимость за километр, а не капитальные затраты или цену колеса, поскольку срок службы колес сильно варьируется в зависимости от спецификации. В задокументированных кампаниях износ колес составлял от... 4,98–5,7 км пробега на мм износа колеса на линиях для большегрузных и региональных перевозок, а также зафиксированы результаты одного высокоскоростного испытания. 214 миль на колесо При этом ресурс колеса увеличивается в 1,31 раза по сравнению с предыдущим колесом. Два колеса на одном и том же станке в одном и том же временном интервале износа составили 20–30 мм и 43,5–59 мм соответственно — примерно в два раза больше по стоимости расходных материалов при одинаковой производительности.
Может ли один станок шлифовать направляющие с различными профилями?
Их можно настроить под них, но без предварительной работы над спецификацией взаимозаменяемые варианты невозможны. Вес рельса изменяет геометрию головки и целевой профиль, а марка стали влияет на запас прочности при горении — U71Mn, U75V и U78CrV ведут себя по-разному под одной и той же головкой, а закаленный в головке рельс выдерживает гораздо меньший нагрев. Перед началом работы на участке необходимо снять измеренный профиль и проектный профиль, рассчитать максимальное отклонение и убедиться, что машина сможет его закрыть за отведенное время.
Что должно быть в контрольном списке покупок?
Условия поставки шлифовального круга с указанием сроков поставки и гарантированной доступности; перечень изнашиваемых компонентов; заявленное время реагирования сервисной службы и поддержка при вводе в эксплуатацию; обучение операторов, охватывающее параметры шлифовки, а не только элементы управления; обучение по измерениям и приемке; подтвержденные на практике возможности станка, а не указанные в спецификации; и оценка годового расхода шлифовального круга с обоснованием расчета. Поддержка сохраняется и после истечения срока действия спецификации для станка, рассчитанного на пятнадцать лет эксплуатации.
Что лучше: купить работу или заказать её выполнение у подрядчика?
Это зависит от годового пробега и продолжительности владения. При постоянном большом пробеге обычно выгоднее владеть техникой, где расчет основывается на стоимости километра. При малом или эпизодическом пробеге выгоднее работать по контракту или арендовать технику, поскольку гибкость ценится выше, чем просто использование. Решающими факторами являются пробег в год, максимально возможный срок владения и возможность полной загрузки техники — машина, которая простаивает, все равно потребляет свои капитальные затраты.