Ширина колеи и железнодорожные габариты: правильное измерение геометрии пути.
- доля
- Время выпуска
- 2026/10/11
Резюме
Объяснение измерения ширины колеи рельсов: что означает плоскость измерения 16 мм, как классы точности инструмента соотносятся со скоростью линии, какие диапазоны допусков применяются и каких ошибок следует избегать.
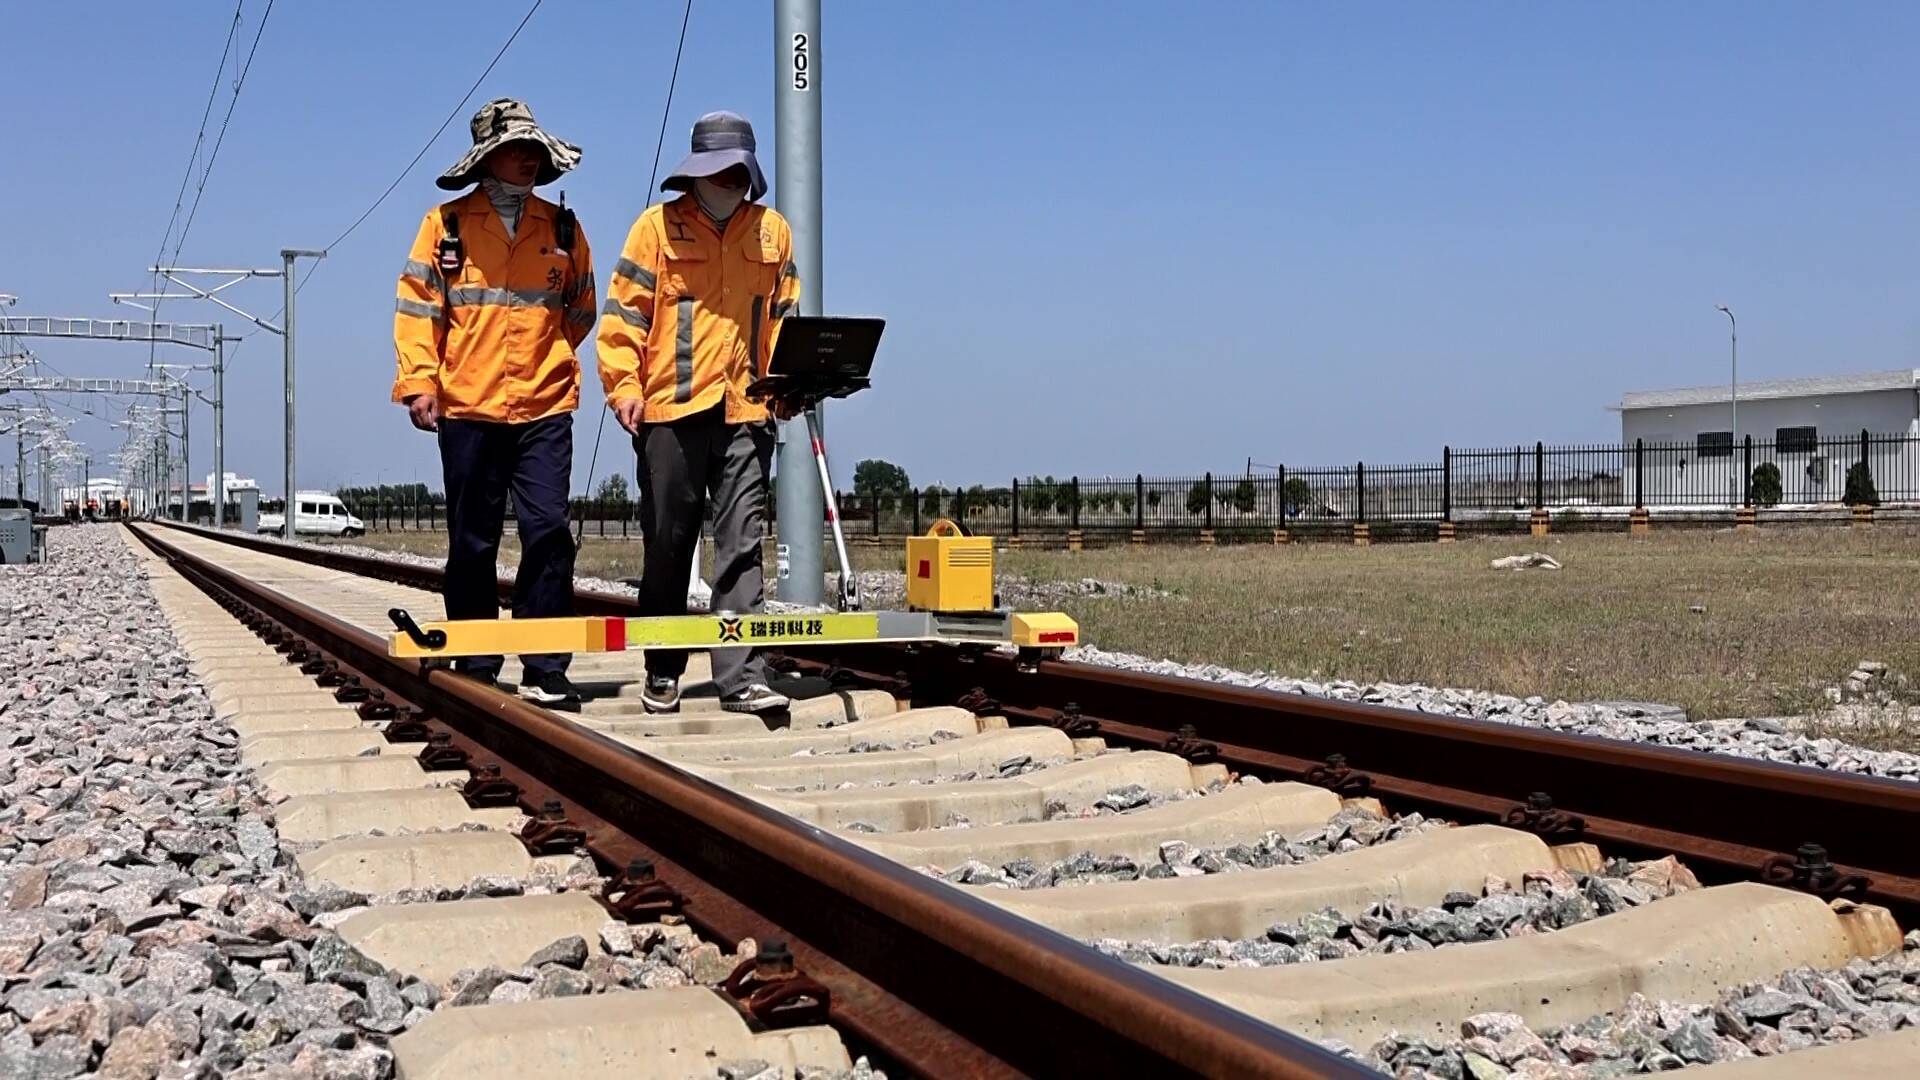
Ширина колеи — это наиболее часто указываемый параметр ширины рельсового пути, и чаще всего это делается небрежно. Показания ширины колеи, снятые на неправильной высоте на головке рельса, некалиброванным инструментом или без указания уровня и параметров выравнивания, могут привести к тому, что ремонтная бригада окажется не в том месте. В этом руководстве изложены параметры ширины колеи, различия в точности инструментов — от механической линейки до регистрирующей тележки — и что разрешено сертифицировать каждому классу, допустимые диапазоны отклонений и частота проверок, а также ошибки, приводящие к показаниям, на которые невозможно повлиять. Руководство предназначено для инженеров-путепроводчиков, руководителей путевого хозяйства и закупочных групп, занимающихся выбором измерительного оборудования. В двух словах: ширина колеи — это минимальное расстояние между рабочими кромками двух рельсов, измеренное в пределах 16 мм от верхней части головки рельса, и она имеет значение только в сочетании с уровнем поперечного сечения, выравниванием и износом рельсов в том же месте. Ширина колеи определяется как минимальное расстояние между рабочими кромками — поверхностями колеи — двух рельсов, измеренное в пределах полосы 16 мм ниже верхней части головки рельса. Это определение взято из Китайских технических правил железнодорожного движения, и цифра 16 мм не является произвольной: поскольку головка рельса имеет изогнутый профиль, а колесный фланец также изогнут, точка фактического контакта фланца с рельсом обычно находится на расстоянии от 10 до 16 мм ниже рабочей поверхности. Измерение в зоне контакта, а не на поверхности, означает, что полученное число отражает геометрию, с которой фактически взаимодействует колесо. Последствия такого определения стоит изложить прямо, поскольку большинство полевых споров о калибре сводятся именно к ним: Стандартная ширина колеи составляет 1435 мм, она была установлена в качестве международного стандарта в 1937 году и в настоящее время используется примерно на 60% протяженности мировых железнодорожных маршрутов. История того, как эта цифра стала доминирующей, и что это означает для практики технического обслуживания сети, построенной в соответствии с ней, рассматривается отдельно в [ссылка на источник]. наша статья о том, почему толщина колеи 1435 мм стала мировым стандартомВажно отметить, что не все сети строятся с такой шириной колеи. Широкая колея включает 1520 мм в России и Финляндии, 1524 мм на некоторых старых трассах и 1676 мм в Индии, Пакистане, Аргентине, Чили, Испании и Португалии. Узкая колея включает 1067 мм в традиционной сети Японии и на Тайване, Китай, а также 1000 мм в некоторых частях Африки и Юго-Восточной Азии. В Китае преобладает стандартная колея: 1067 мм на Тайване и 1000-миллиметровый участок на маршруте Куньмин–Хэкоу. Ширина колеи влияет как на оборудование, так и на сами пути. шлифовальные круги для калибра 1520 мм Это отдельная проблема, не связанная со стандартными колесами, а не с другими подобными задачами. На практике измерительный инструмент не ищет плоскость 16 мм. Механический или цифровой измерительный прибор имеет две контактные площадки, которые опираются на головки направляющих; геометрия инструмента автоматически располагает измерительные поверхности в правильной плоскости при условии, что инструмент правильно установлен и площадки не касаются заусенцев, сварного шва или скопившихся обломков. Из этого вытекают два следствия. Во-первых, инструмент, неправильно установленный, показывает заниженные или завышенные показания на величину, которую никто не может увидеть на дисплее. Во-вторых, на рельсе со значительным износом рабочей поверхности или боковых сторон 16-миллиметровое окно может располагаться в области, где поверхность перестает быть вертикальной — изношенная поверхность изгибается — и тогда «минимальное расстояние» будет определяться несколько по-разному в зависимости от инструмента и системы измерения. Именно поэтому показания измерительной тележки и ручного измерительного прибора могут расходиться на одном и том же участке, и это более подробно рассматривается ниже. Зачем вообще измерять ширину колеи? Потому что ширина колеи — это геометрический параметр, наиболее непосредственно связанный с риском схода с рельсов. Широкая колея позволяет колесному валу опускаться между рельсами; узкая колея сжимает колесную пару и заставляет фланец одновременно соприкасаться с рельсами с обеих сторон. Ни один из этих параметров не должен достигать экстремального значения, чтобы быть опасным: короткого участка резкого изменения ширины колеи — скачка изменения ширины колеи — достаточно, чтобы разгрузить колесо и спровоцировать сход с рельсов на высокой скорости. Именно поэтому правила регулируют ширину колеи не только по абсолютному значению, но и по другим параметрам. скорость изменения вдоль траектории. Ширина колеи представляет собой иерархию, а не единый продукт. На каждом уровне точность уступает место охвату, и выбор определяется стандартом приемки, который оператор должен продемонстрировать. Классическая колея — известная в китайской практике как дао чи, или колея — представляет собой жесткий стержень с двумя контактными площадками и градуированной шкалой. Действующим стандартом является TB/T 1924—2008, «Стандартная колея железнодорожных путей», который охватывает как механические, так и электронные типы и устанавливает минимальный уровень производительности для этой категории. Для механической колеи стандарт определяет диапазон измерения от 1420 мм до 1460 мм, минимальное деление шкалы 1 мм, допустимую погрешность индикации ±1 мм и контролируемое усилие измерения 50 Н ± 10 Н. Стабильность индикации — разброс по десяти последовательным измерениям — не должна превышать 1 мм, повторяемость по 30 последовательным измерениям должна оставаться в пределах 1,5 мм, а калибровка проводится при контролируемой температуре 20 °C ± 5 °C. Контролируемое измерительное усилие — одно из наиболее часто игнорируемых требований в данной области. Измерительный прибор, сильно прижатый к рельсам, показывает иные результаты, чем прибор, покоящийся под собственной пружинной нагрузкой, и полоса ±10 Н существует именно потому, что эта разница измерима. Электронная колея — цифровая колея или цифровая шкала — заменяет спиртовой уровень и гравированную шкалу датчиками перемещения и угла, встроенным процессором и OLED-дисплеем, а также имеет встроенную температурную компенсацию для устранения влияния теплового расширения на сам рельс. Улучшены также диапазон измерения и характеристики окружающей среды: диапазон измерения ширины колеи от 1410 мм до 1470 мм, диапазон измерения поперечного уклона и уровня от −185 мм до +185 мм, рабочая температура от −30 °C до +55 °C, длина рельса 1600 мм и вес устройства около 2,8 кг. Решающее различие заключается в классе точности. Цифровые манометры имеют градации 0, 1 и 2, и эти градации напрямую соответствуют допустимой скорости движения линии: При работе со стрелками к тому же инструменту добавляются еще две величины: ширина колеи (от 1381 мм до 1401 мм) и зазор между фланцами рельсов (от 1338 мм до 1358 мм), оба параметра обычно задаются с точностью до ±0,30 мм, поскольку именно на стрелке геометрия колеса и геометрия рельса взаимодействуют наиболее тесно. Следует обратить внимание на два оперативных факта. Во-первых, Ручной измерительный прибор не может проверить высокоскоростную линию. При скорости 300 км/ч допустимая погрешность измерения составляет около ±1 мм; механический измеритель с допустимой погрешностью ±1 мм и делением шкалы 1 мм имеет неопределенность измерения, равную допустимому отклонению, которое он должен контролировать. Сертификат не стоит и бумаги. Только прибор класса 0 обладает достаточной разрешающей способностью для принятия такого решения. Во-вторых, цифровые измерительные приборы должны быть периодически калибруется — Обычно интервал измерения составляет не более трех месяцев, поскольку накладки изнашиваются, а датчики смещаются, — а переход от ручных к цифровым измерениям в полевых исследованиях, как сообщается, обеспечивает примерно на 40% более высокую скорость на прямых участках и примерно на 60% более высокую скорость на кривых, в основном потому, что не нужно ничего считывать визуально. Над ручным измерителем расположены регистрирующие приборы, которые непрерывно фиксируют весь геометрический вектор, а не один параметр в одной точке: Компания RailwayCare поставляет оборудование этого класса для полевых и передвижных работ, от цифровых приборов до... Оборудование для осмотра железнодорожных путей и рельсов охватывающие геометрические параметры и состояние рельсов в рамках одной линейки продукции. В контексте закупок читать эту таблицу довольно просто: покупайте в соответствии со стандартом приемки, а не по цене. Прибор класса 2 — правильный инструмент для станции с низкой скоростью движения поездов и неправильный для станции с высокой скоростью передачи, и никакая тщательная практика эксплуатации не устранит проблему несоответствия. В китайской практике управления железнодорожными путями статическая геометрия пути регулируется значениями допустимых отклонений, указанными в TG/GW 102—2019, «Правилах технического обслуживания линий обычных скоростных железных дорог». Эти значения зависят от допустимой скорости движения по линии и от уровня управления — приемка работ, плановое техническое обслуживание и аварийный ремонт — что означает отсутствие единого «допустимого отклонения ширины колеи» для всей сети. Существует несколько таких отклонений, и применимое зависит от цели измерения. Для железнодорожных путей с бетонными шпалами значения отклонения ширины колеи следующие: Использование этих чисел регулируется тремя сносками, и каждая из них является распространенным источником аргументации: Два дополнительных требования остаются вне поля зрения. Изменение показаний датчика должно быть плавным, а не резким: скорость изменения ограничена определенным диапазоном. 2 мм/м на главном и приемном пути, 1 мм/м там, где разрешенная скорость превышает 120 км/ч, и 3 мм/м на других подъездных путях.А на поворотах намеренное расширение колеи осуществляется за счет радиуса — приблизительно 1450 мм на участках с радиусом менее 300 м, 1440 мм на участках 300–350 м и стандартные 1435 мм на участках с радиусом более 350 м — именно поэтому поворот может выглядеть «широким» и при этом быть совершенно правильным. Стрелочные переводы имеют свои собственные значения, и одно из них строже всего, что указано в таблице выше: на конце рельса стрелки допуск на приемку работы составляет ±1 мм. Толщина стрелочного перевода измеряется по отдельной таблице, а на расходящихся кривых предельное отклонение толщины внешнего рельса от толщины внутреннего рельса составляет ноль при приемке работ, 2 мм при плановом техническом обслуживании и 3 мм при аварийном ремонте. Частота проверок подчиняется той же логике: усилия соответствуют результатам. Обычно проводится статическая инспекция основных путей и стрелок. два раза в месяц, уменьшенное на единицу в тех случаях, когда участок был осмотрен вагоном-регистратором, пока осматривались другие линии и стрелки. раз в месяцПри каждой такой проверке полностью регистрируются ширина колеи, уровень поперечного сечения и угол поворота. Повороты кривых обследуются всесторонне, по меньшей мере, раз в квартала проверка качества и прямолинейности поверхности сварного шва является каждые шесть месяцев элемент. Динамический контроль осуществляется в зависимости от интенсивности движения. Автомобили-регистраторы контролируют участки дороги со скоростью более 120 км/ч. как минимум два раза в месяцНа основной магистрали, где годовой валовой тоннаж достигает 80 миллионов тонн, интервал сокращается до 15–30 днейот 25 до 80 миллионов тонн ежемесячноменее 25 миллионов тонн, ежеквартальныйНа высокоскоростных линиях обычно требуется всестороннее описание статической геометрии. как минимум ежемесячнос дополнительными обследованиями сразу после трамбовки, после снятия напряжений на непрерывно сваренных рельсах и после восстановления после затопления. Смещение ширины колеи происходит не по одной причине. Оно происходит сразу по нескольким причинам, и определение того, какая именно причина присутствует, составляет всю диагностическую задачу. Полезным методом является группировка причин по тому, приводят ли они к боковому смещению рельсов или изменению эффективного положения ширинного сечения. Причины расширения колеи: Причины заедания: Последний случай заслуживает отдельного объяснения, поскольку он создает специфическое и хорошо задокументированное противоречие между методами измерения. При корректировочной облицовке колея устанавливается таким образом, чтобы расстояние между рельсами на глубине 16 мм ниже головки составляло 1435 мм. Однако на рельсе с боковым износом геометрия быстро меняется ниже этой плоскости: изношенная поверхность наклоняется, поэтому колея на глубине 25 мм или 30 мм ниже головки значительно меньше, чем на глубине 16 мм. Измерительная головка с оптическим или бесконтактным датчиком может регистрировать точку измерения немного ниже плоскости 16 мм на изношенном участке, и в этом случае колея показывает плотное прилегание, которое ручной измерительный прибор не видит. Оба прибора работают правильно; они измеряют разную геометрию на рельсе, профиль которого уже не соответствует проектному. Практическое решение состоит в том, чтобы считывать показания колеи вместе с измерениями износа, именно поэтому эти два измерения проводятся в рамках одного обследования. Есть ещё одна причина, которая порождает числа, не имеющие никакого физического обоснования: ложный измерительВ тех случаях, когда измерительная планка, рельсовая распорка или фитинг стрелки не плотно прилегают к рельсу, измеряется именно фитинг, а не рельс. Показания шкалы завышены из-за зазора за распоркой. Любые изменения показаний шкалы после завинчивания фитингов никогда не являлись дефектом шкалы. То же самое относится и к случаям, когда измерительные площадки располагаются на сварном шве, заусенце или скопившейся стружке. Боковой износ на криволинейных участках сам по себе является проблемой технического обслуживания, сопровождающейся развитием эффекта истирания, и решается она следующим образом: наше руководство по борьбе с боковым износом на криволинейных участках путиа механизм его развития изложен в анализ первопричин износа боковых поверхностей рельсовИзмерение параметров и измерение износа — это два разных способа оценки одного и того же процесса износа. Значение ширины колеи само по себе не может классифицировать участок пути. Вектор статической геометрии имеет четыре компонента, которые должны считываться в одном и том же месте, поскольку они взаимодействуют: геометрия, приемлемая по одному компоненту, может быть сделана неприемлемой по другим. Поперечный уровень — это разница высот между двумя рельсами в одной точке. На прямых участках пути допуск невелик — 3 мм при приемке на рабочем месте на самой быстрой главной линии, увеличиваясь до 5 мм на других боковых путях. На кривых поперечный уровень становится поперечным уклоном, и измеренное значение сравнивается с расчетным значением; по этой причине диапазон измерения на цифровом измерительном приборе составляет от −185 мм до +185 мм. Ошибка поперечного уровня, которая кажется незначительной в абсолютном выражении, может привести к тому, что путь выйдет за пределы допустимого перекоса при учете следующей точки измерения, что в точности соответствует зависимости, описанной в следующем разделе. Выравнивание — это боковое положение пути в плане, а продольный уровень — это вертикальный профиль вдоль пути. Оба параметра измеряются как максимальный версинус на хорде длиной 10 м — 3 мм в рабочей зоне на самой быстрой магистрали, 4 мм в средней зоне, 5 мм на подъездном пути — и оба входят в число величин, которые непрерывно фиксирует регистрирующая тележка, в то время как ручной прибор может только производить выборку. Причина, по которой эти дефекты относятся к категории дефектов ширины колеи, заключается в механических неисправностях. Путь с идеальной шириной колеи, но плохой ориентацией, создает контакт фланцев и боковые нагрузки, которые не предсказываются шириной колеи. На практике дефекты ориентации и дефекты ширины колеи имеют одни и те же первопричины — слабая опора шпал, неравномерная опора балласта, пустоты — и устранение одного без устранения другого приводит к повторному возникновению дефекта. Взаимосвязь между состоянием балласта и устойчивостью конструкции пути рассматривается в [ссылка на источник]. наша статья о том, что на самом деле делает балластА компоненты, которые изначально удерживают рельсы на заданной ширине — рельсы, шпалы и крепления — описаны в [ссылка на описание]. Наш путеводитель по материалам, из которых изготавливаются железнодорожные пути.. Скручивание — это изменение поперечного уровня между двумя точками, находящимися на определённом расстоянии друг от друга, и оно является наиболее важным с точки зрения безопасности из четырёх, поскольку разгружает колёса. Также это значение чаще всего измеряется непоследовательно, поскольку длина основания не одинакова для каждого инструмента: 3 м с помощью тележки для записи, 6,25 м с помощью ручного измерителя.Бригада, сравнивающая собственное значение скручивания с перечнем исключений в записывающем автомобиле, не проверяя базовую длину, потратит всю смену на поиски несуществующего расхождения. Требование о том, что на протяжении любых 18 м длины не должно наблюдаться скручивания, превышающего табличное значение, существует потому, что измерение в одной точке не может выявить скручивание, развивающееся в нескольких точках измерения. Этот общий принцип стоит применять ко всем четырем компонентам: Даже при наличии соответствующих показаний датчиков, трасса может не соответствовать требованиям. Поскольку ширина колеи измеряется в пределах 16 мм от верхней части головки рельса, и поскольку в этой области происходит как боковой, так и вертикальный износ, данные о ширине колеи нельзя интерпретировать без данных об износе. Эти два параметра измеряются в рамках одного обследования не случайно. Износ обычно количественно оценивается как вертикальный износ в центре головки и боковой износ на рабочей поверхности рельса, при этом пределы определяются участком рельса и допустимой скоростью; методика измерений, используемые приборы и правила принятия решения о шлифовании или замене изложены в [ссылка на документ]. наше руководство по измерению износа рельсовПри одновременном чтении двух записей важны три взаимодействия: Ширина колеи и профиль также связаны критериями приемки готовой поверхности. Китайские правила для путевого хозяйства ограничивают дефекты ширины колеи значениями, измеренными линейкой и глубиномером, а пределы обработки дефектов рельсов, как правило, установлены в наш обзор типов дефектов рельсов и методов их устраненияВ случаях, когда дефект превышает допустимый предел, включая дефекты головки рельса, связанные с шириной колеи, превышающие примерно 1 мм при скорости 200–250 км/ч и 0,8 мм при скорости 250–350 км/ч, рельс заменяется, а не обрабатывается. Приведенные ниже ошибки составляют большинство записей измерений, которые невозможно обработать. Ни одна из них не требует неисправного прибора; они возникают из-за способа проведения измерения и того, что с его помощью регистрируется. Измерения, не зафиксированные в форме, позволяющей проводить сравнение, имеют ограниченную ценность. Запись, обеспечивающая как передачу данных, так и анализ тенденций, содержит для каждого места измерения следующее: Классификация — это этап, который превращает запись в рабочий заказ. Исключения, связанные с аварийным ремонтом, обычно обрабатываются в течение определенного короткого промежутка времени, исключения, связанные с плановым техническим обслуживанием, закладываются в план работ, а исключения, связанные с приемкой работ, используются в следующем цикле технического обслуживания. Записи, в которых пропущен этап классификации, как правило, подвергаются повторным измерениям, а не ремонту. Для программы, требующей подтверждения соответствия после шлифовки или уплотнения, один и тот же набор данных служит доказательством выполненной работы: предварительное обследование определяет объем работ, а последующее обследование является подтверждением. В случаях, когда геометрический дефект представляет собой дефект профиля, а не дефект положения, метод проверки меняется. процесс удаления гофрированной пленки и проверки результата В документе описывается, как результат демонстрируется на готовой поверхности. В случае работ на стрелочном переводе необходимо проверить геометрию, износ и профиль в замкнутом пространстве, что является предметом рассмотрения в данном разделе. наше руководство по шлифовке и проверке стрелочных переводов. Компания RailwayCare поставляет портативное, готовое к использованию в полевых условиях инспекционное оборудование для выполнения двух задач, которые бригада постоянно выполняет во время каждого обхода: измерения параметров геометрии пути — ширины колеи, уровня поперечного сечения, выравнивания и продольного уровня — и оценки состояния рельсов, включая износ профиля и внутренние дефекты. Все приборы предназначены для ручного или тележечного использования, что делает их подходящими для бригад, работающих в условиях коротких простоев, и для плановых обследований, на основе которых составляются графики инспекций. Диапазон соответствует описанной выше иерархии: Если вы заказываете измерительные приборы для сети, то два вопроса, определяющие ответ, — это допустимая скорость движения по обследуемым линиям и то, будут ли измерения использоваться для приемки или только для мониторинга тенденций. Пришлите нам диапазоны скоростей, типы путей — прямые, кривые, стрелки, сортировочные станции — и форму, в которой необходимо предоставить записи, и мы порекомендуем класс прибора для каждой задачи, а не какой-либо компромиссный вариант. Более широкий спектр наших услуг включает работы на железнодорожных путях, в том числе: оборудование для технического обслуживания железных дорог процедуры подъема, облицовки, уплотнения и замены рельсов описаны в нашем документе. решение для технического обслуживания железных дорог общий обзор и инспекционная часть программы в нашем решение для проверки рельсов страницы. WhatsApp: +86 15072332788 Email: simon.wang@railwaycare.com Путевой измеритель — это стержневой инструмент с двумя контактными площадками, которые устанавливаются на головки рельсов и располагают измерительные поверхности в плоскости 16 мм ниже верхней части головки. Показания измерителя считываются в точке измерения или автоматически сохраняются в цифровом приборе. Для непрерывной записи тележка для измерения геометрии пути перемещается вдоль головок рельсов со скоростью 2–4 км/ч и регистрирует измерители измерителя вместе с поперечным уровнем, продольным уровнем, выравниванием и перекосом. Принцип измерения одинаков во всех случаях: минимальное расстояние между двумя рабочими кромками в пределах 16-миллиметровой полосы. Сравнение классов приборов и того, что каждый из них имеет право сертифицировать, приведено в [ссылка на описание класса приборов]. этот ответ касается измерения геометрии пути. Существует четыре распространенные причины, и их можно различить. Возможно, между посещениями крепления ослабли или были забиты, что меняет фактические показания прибора. Возможно, использовался прибор другого класса с другим разрешением и другой плоскостью измерения на изношенном рельсе. Участок мог действительно сместиться из-за боковой нагрузки, движения шпал или образования пустот. Или же показания могли быть сняты в разных точках пути, а не в отмеченном месте. Запись положения относительно стабильного эталона — и указание прибора и даты его калибровки — устраняет неоднозначность. Если показания ручного измерителя и системы регистрации расходятся именно на изношенном участке, то обычно причина объясняется измерением износа; приборы, выполняющие это измерение, перечислены в списке. Машины для обслуживания железнодорожных путей, используемые для геометрических работ.. Единого значения не существует. Согласно китайским правилам эксплуатации путевого хозяйства, допустимое отклонение ширины колеи определяется разрешенной скоростью движения и целью измерения — приемка работ, плановое техническое обслуживание или аварийный ремонт — и, следовательно, один и тот же участок может находиться в пределах допустимого отклонения для одной цели и за его пределами для другой. На железобетонных шпалах допустимое отклонение ширины колеи, определяющее приемку работ, составляет от +2/−2 мм на самой быстрой магистрали до +6/−2 мм на подъездном пути, а значения для аварийного ремонта — +6/−4 мм и +19/−9 мм соответственно. Независимо от значения отклонения, общая ширина колеи, включая расширение кривых, никогда не должна превышать 1456 мм. Ограничения скорости определяются колоннами аварийного ремонта и ограничениями, а не только значениями отклонения. Более широкая структура инспекции инфраструктуры, в рамках которой находятся эти значения, описана в [ссылка на документ]. данный обзор инспекции железнодорожной инфраструктуры. В идеале это не так, и причина скорее в технических характеристиках, чем в удобстве. При измерении стрелок добавляются контрольный калибр и зазор между рельсами, оба параметра имеют допуск около ±0,30 мм, а допуск на приемку работы для наконечника стрелочного рельса составляет ±1 мм — это жестче, чем любой допуск, применяемый на прямой линии. Универсальный калибр, охватывающий геометрию основной линии, может учитывать или не учитывать параметры стрелок, а прибор класса 2 не будет обладать достаточной разрешающей способностью для измерения с допуском ±1 мм. Практическое решение — определять параметры, исходя из самых жестких требований, которые бригада будет фактически выполнять. Износ при проверке стрелок — это опять же отдельный прибор, поскольку износ крестовины измеряется относительно глубины, а не между рельсами. По двум параллельным графикам. Статическая инспекция основных путей и стрелок обычно проводится дважды в месяц, реже — один раз, если участок охвачен вагоном-регистратором, и один раз в месяц на других линиях; ширина колеи, уровень поперечного сечения и кручение полностью регистрируются при каждой инспекции, вариации кривых проверяются комплексно не реже одного раза в квартал, а качество поверхности сварных швов проверяется раз в полгода. Динамическая инспекция проводится в зависимости от интенсивности движения: вагоны-регистраторы осматривают линии со скоростью выше 120 км/ч не реже двух раз в месяц, сокращаясь до 15–30 дней, если годовой валовой тоннаж достигает 80 миллионов тонн, и сокращаясь до ежеквартального осмотра при скорости ниже 25 миллионов тонн. Статическая инспекция высокоскоростных путей обычно проводится ежемесячно, с дополнительными осмотрами после уплотнения, снятия напряжений или восстановления после затопления. Логика, на которой основаны эти графики — что интервалы устанавливаются скоростью развития дефекта, а не фиксированным календарем — та же, что и в других графиках. Интервалы шлифовки для улучшения состояния поверхности рельсов. Инструмент, допустимая погрешность которого мала по сравнению с проверяемым допуском. На линии, где стандарт приемки измерительного прибора составляет около ±1 мм, механический измерительный прибор с допустимой погрешностью ±1 мм и делением шкалы 1 мм имеет ту же неопределенность, что и контролируемый допуск — измерение не может служить основанием для принятия решения. Подходящим ручным инструментом является цифровой измерительный прибор класса 0 с допустимой погрешностью ±0,25 мм и разрешением 0,01 мм, а для приемочных обследований используется регистрирующая тележка, откалиброванная до ±0,5 мм по измерительному прибору, которая обеспечивает необходимую для приемки трассу. Помимо класса прибора, обязательными являются текущая калибровка, правильная посадка контактных площадок и регистрация значений износа в одном и том же месте, чтобы показания измерительного прибора можно было считывать по фактически существующему рельсу.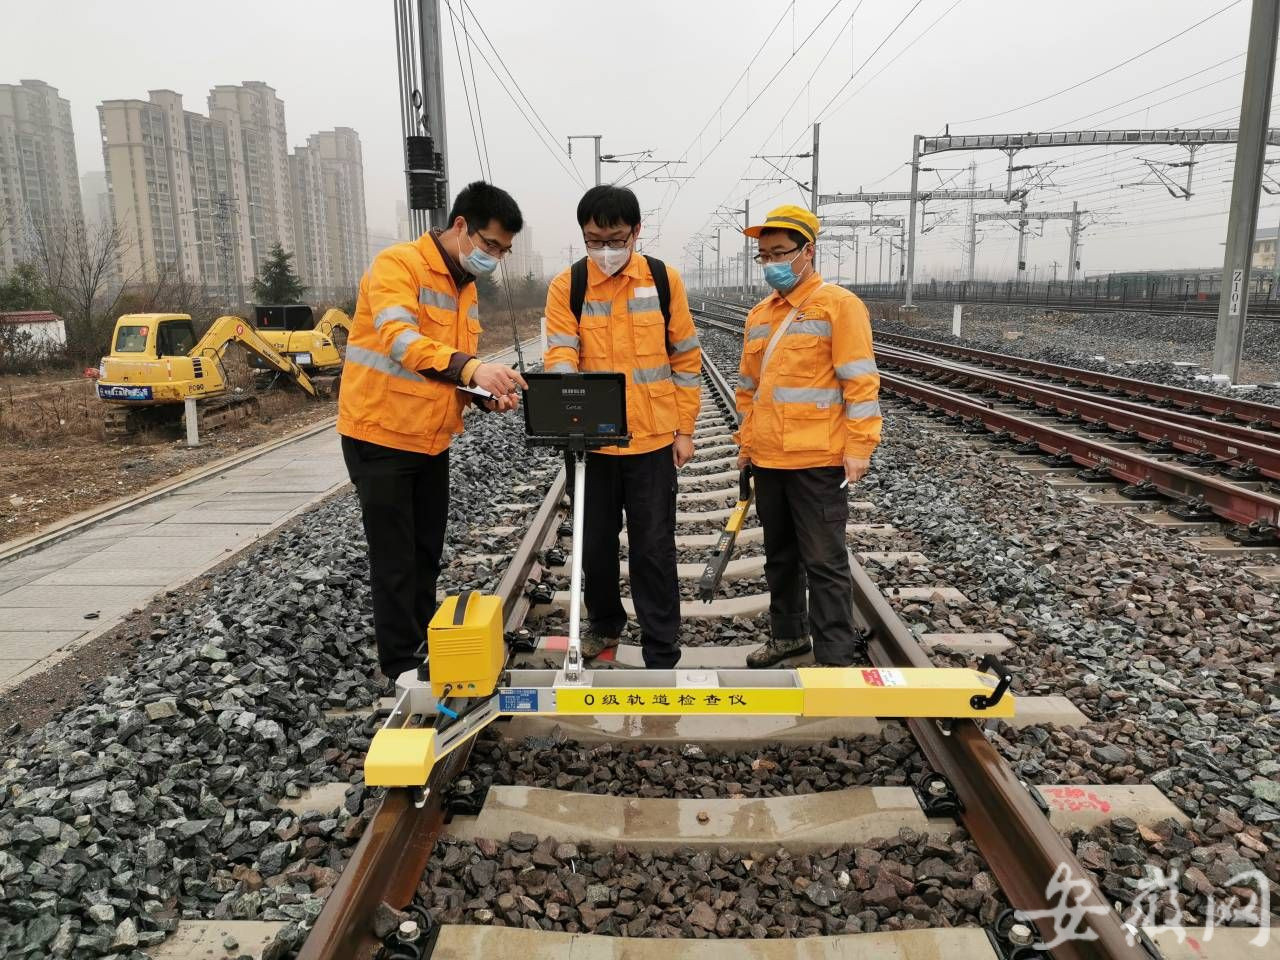
Что означает ширина колеи и зачем она измеряется?
Где проводятся измерения и почему эта позиция важна.
Инструменты для измерения ширины колеи на железнодорожных путях: от простых измерительных приборов до систем измерения.
Механические колеи
Цифровые стрелочные переводы и классы их точности
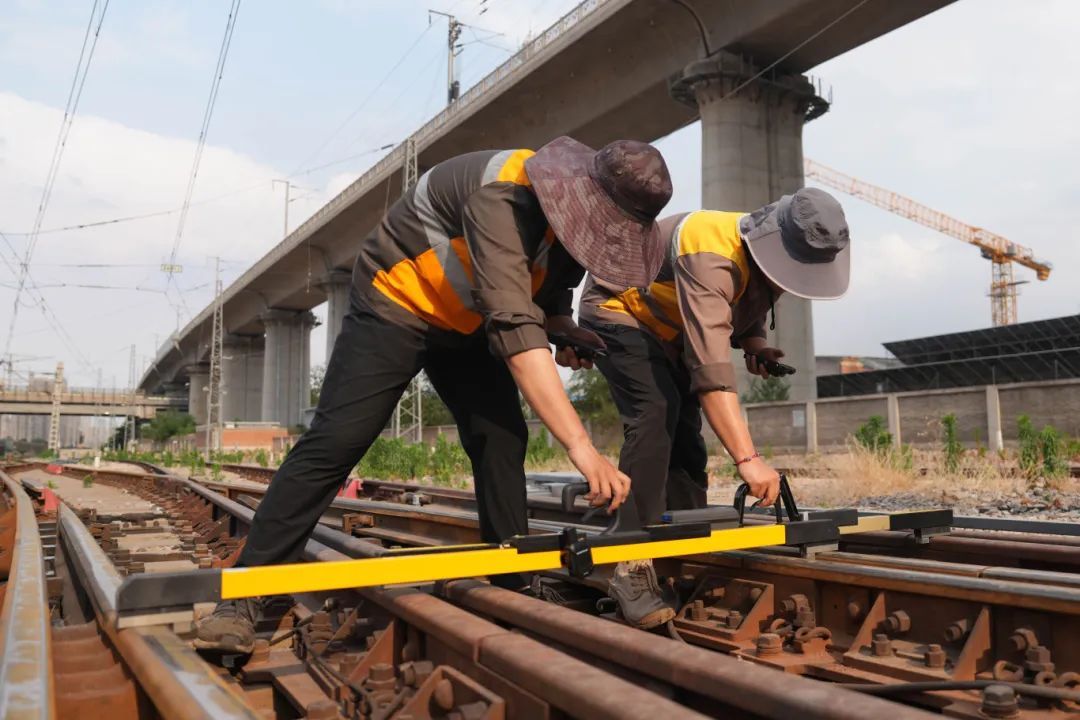
Системы измерения геометрии пути и тележки для регистрации данных.
Уровень Типичный инструмент Точность измерительного прибора Выход Там, где это применимо 1 Механическая ширина колеи ±1 мм, деление 1 мм Однократное прочтение, пункт за пунктом Касательные, ярды, линии с низкой скоростью, выборочные проверки 2 Цифровой манометр, класс 2 / 1 / 0 ±0,30 / ±0,25 / ±0,25 мм Однократное считывание, сохраненное и с отметкой времени. Для высокоскоростной приемки требуется класс 0. 3 Тележка для записи Калибровка с точностью ±0,5 мм. Непрерывная трассировка калибра, поперечный уровень, уровень, выравнивание, скручивание Полномасштабная статическая съемка и протоколы передачи объекта. 4 Автомобиль для записи трека / система GNSS-INS Косвенное измерение скорости линии Индексы качества, списки исключений, данные о тенденциях. Мониторинг сети, планирование технического обслуживания, проверка. Стандарты ширины колеи: допуски и частота проверок.
Допустимая скорость Принятие работы Плановое техническое обслуживание Аварийный ремонт Свыше 160 км/ч +2 / −2 мм +4 / −3 мм +6 / −4 мм 120–160 км/ч +4 / −2 мм +6 / −4 мм +8 / −6 мм 80–120 км/ч +6 / −2 мм +7 / −4 мм +14 / −7 мм Основная и приемная железнодорожные ветки со скоростью ≤80 км/ч +6 / −2 мм +7 / −4 мм +16 / −8 мм Другой боковой путь +6 / −2 мм +9 / −4 мм +19 / −9 мм Расширение колеи, сужение колеи и их причины.
Измерение расстояния с помощью шкалы вместе с поперечным выравниванием, выравниванием и поворотом.
Поперечные уровни и пролёты
Выравнивание и продольный уровень
Вопрос о скручивании и длине основания
Измерение износа и профиля рельсов вдоль ширины колеи.
Распространенные ошибки измерений и способы их предотвращения.
Что следует зафиксировать после проверки манометра?
Приобретайте измерительные приборы и инструменты для железнодорожного полотна в RailwayCare.
Как измеряется ширина колеи на железнодорожном пути?
Почему один и тот же раздел читается по-разному в разные дни?
Какой допустимый диапазон отклонений следует установить до введения ограничения скорости?
Может ли один измерительный инструмент использоваться как для магистральных линий, так и для стрелочных переводов?
Как часто следует проверять геометрию пути?
Какой измерительный инструмент подходит для высокоскоростной линии?